


Estampar perfectamente el envoltorio del paquete de cigarrillos 'Siete Lobos (Azul)' es complicado, ¡pero este truco te mostrará cómo solucionarlo fácilmente!
Descripción general del proyecto
Detectar la precisión del registro del estampado en caliente siempre ha sido un gran desafío en la industria de la impresión. No solo afecta la velocidad de producción, sino que también desperdicia materiales y genera una gran cantidad de desechos. En los últimos años, se han realizado muchas mejoras para verificar la precisión del registro en el primer proceso de impresión, pero todavía hay relativamente poca investigación sobre la detección de la precisión del registro durante el estampado en caliente. Este artículo se centra en defectos como la transparencia del color de fondo causados por la desalineación durante el proceso de estampado en caliente. Inspirándonos en los principios del registro, proponemos un método de detección en forma de "T"- eficiente e intuitivo, y lo probamos en máquinas reales en varios lotes. Los resultados experimentales muestran que este método reduce en gran medida las tasas de desperdicio provocadas por un mal estampado, lo que demuestra su eficacia. No solo mejora la eficiencia de la inspección de calidad, sino que también ayuda a monitorear de manera efectiva la precisión de las máquinas de estampado en caliente, lo que tiene un potencial significativo para una aplicación más amplia.
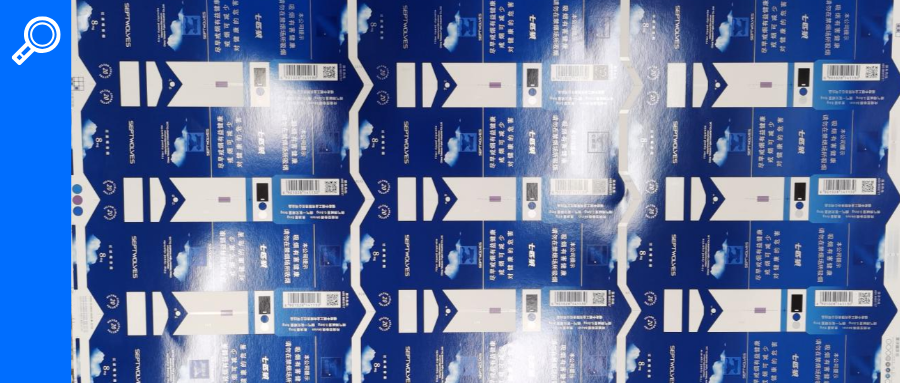
Antecedentes del proyecto
Actualmente, los principales procesos de producción de envases de productos de cigarrillos (es decir, cartones de cigarrillos) incluyen la impresión, el estampado en caliente, el troquelado-y la inspección. Durante el primer proceso de impresión, las pruebas de precisión del registro utilizan principalmente líneas de recorte como método de inspección, complementando los límites superior, medio e inferior de las líneas de recorte. Durante la producción, puede juzgar si el registro rebota comprobando el tamaño de recorte y los patrones de apariencia de las líneas. Después del troquelado-, el producto también se puede medir para determinar la desviación del registro midiendo la distancia y los cambios de magnitud en la mordida del producto después del troquelado-. Sin embargo, el proceso de estampado en caliente carece de métodos de detección de registros inexactos, por lo que la falta de métodos en este proceso puede provocar algunos defectos.
Situación actual y análisis del problema.
01/ Análisis de las causas de la imprecisión en el estampado y registro en caliente
(1) Cambios de posición del patrón durante la fabricación de placas de estampado en caliente
Los perfiles-de corte transversal y laterales son precisos, pero los operadores pueden colocar mal el patrón de estampado debido a tornillos flojos o al calentamiento y expansión durante la instalación.
(2) Precisión anormal de la máquina de estampación en caliente.
La máquina de estampación en caliente tiene 7 filas de dientes y si una de las filas de dientes se desgasta o cambia de posición, puede causar fácilmente errores de registro. En este caso, los defectos del producto que no aparecen en el registro muestran regularidad y pueden verificarse a través de fenómenos del producto.
(3) Error humano durante la operación
Los operadores no ajustaron rápidamente los cambios de posición de la aguja en los calibres transversales y laterales-. En esta situación, un registro inexacto presenta defectos irregulares en el producto, lo que hace imposible determinar con precisión la dirección y posición de la desalineación en el proceso de registro. Durante el ajuste, la causa principal no se puede identificar rápidamente, lo que fácilmente conduce a productos defectuosos y desperdicio de material.
02/ Manifestaciones y consecuencias de un estampado y registro en caliente incorrectos
Tomando como ejemplo el producto estrella de la compañía, el estampado en caliente y el registro incorrectos de las cajas de tiras "Septwolves (azul)" pueden hacer que el área de la marca del lobo se muestre "blanca" (como se muestra en la Figura 1). Debido a que la tinta de color no se imprime en la posición de la marca del lobo, para acortar el tiempo de estampado después de la impresión, solo se imprime una capa de barniz transparente en ese lugar. Por lo tanto, cuando el producto ingresa al proceso de estampado después de la impresión, es imposible identificar visualmente rápidamente si el estampado y la sobreimpresión son precisos; sólo la capacidad de juzgar si aparece exposición blanca después del estampado. En tales casos, un registro de producto incorrecto indica una desviación significativa. Además, cuando los productos con un registro incorrecto pasan por la inspección posterior-a la impresión, debido a las limitaciones de resolución de la cámara, la máquina de inspección no puede detectar ni eliminar toda la exposición blanca en esa área, lo que provoca que los productos omitidos lleguen a los clientes, lo que genera quejas de los clientes y el impacto de los indicadores de evaluación. La Figura 2 muestra el producto real que muestra los comentarios de los clientes sobre el estampado y registro en caliente incorrectos.
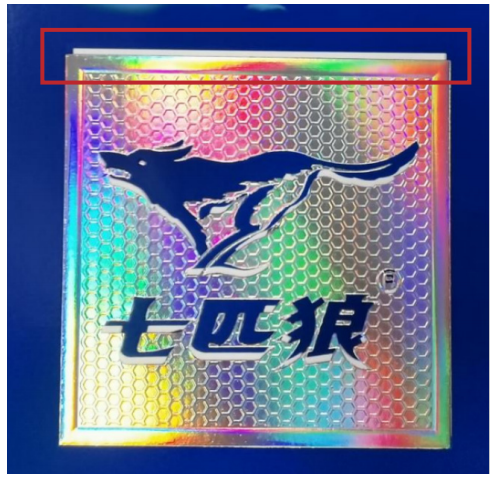
Figura 1 Muestra del producto de cartón 'Luo Bai' 'Siete lobos (azul)'
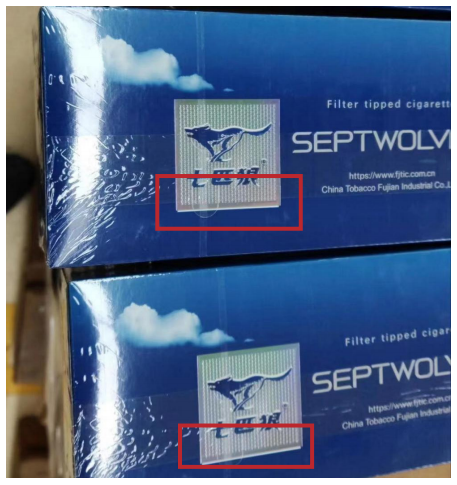
Figura 2: Fotografía real del producto que muestra los comentarios de los clientes sobre el estampado en caliente desalineado
03/ Análisis de Factibilidad
En el proceso de estampado en caliente, el método actual para detectar desalineaciones es generalmente la inspección visual por parte de humanos. Este enfoque tradicional dificulta que los operadores identifiquen y corrijan rápidamente los problemas, lo que genera productos defectuosos o incluso desperdiciados. Por lo tanto, existe una necesidad urgente de un método más eficaz para detectar rápidamente la desalineación durante el estampado en caliente.
Un método conocido consiste en añadir más puntos de estampado en caliente, lo que implica determinar varios puntos de estampado en una placa de estampado en caliente y compensar la expansión térmica de la placa antes de la producción. Esto ayuda a abordar el problema de la expansión de las placas debido al calor. Sin embargo, aplicar este método para agregar marcas de registro puede resultar problemático: incluso una ligera expansión de línea puede oscurecer las marcas, lo que dificulta que los operadores noten errores menores. En consecuencia, se necesita un método que no se vea afectado por los cambios de temperatura y que sea fácil de interpretar para resolver los problemas de desalineación.
Tomando prestados los principios de registro de impresión, donde placas de diferentes colores se superponen con precisión, se pueden agregar marcas de registro (como formas "+" o "T") durante la impresión y se pueden agregar placas elevadas con las formas correspondientes durante el estampado en caliente. Durante el estampado en caliente, alinear estas marcas en direcciones horizontales y verticales permite a los operadores verificar directamente si el relieve en "T" del producto se alinea con las marcas de registro impresas para determinar la precisión. Este método no necesita considerar si las marcas de registro de aluminio galvanizado se ven afectadas por la temperatura, lo que reduce los errores. Como es bien sabido, incluso cuando el registro de impresión tiene ligeras desviaciones, las formas "+" y "T" son intuitivas y se han utilizado ampliamente en producción. Por lo tanto, los módulos de placa elevada en forma de "T" existentes se pueden utilizar directamente para modelar experimentos en este proyecto.
Diseño de experimentos
Este proyecto utilizará el producto principal de la empresa, el paquete de cigarrillos "Siete Lobos (Azul)", para realizar pruebas.
01/ Línea de Registro de Estampación en Caliente
Si se utilizan las líneas de registro multicolor-originales para el estampado en caliente, el calor excesivo puede hacer que varias líneas se expandan significativamente, lo que aumenta los errores de registro. Por lo tanto, se debe establecer una nueva línea de registro como marca de registro de estampado en caliente. El azul intenso es uno de los conjuntos de colores del primer proceso de impresión del paquete "Seven Wolves (Blue)" y sirve como color de referencia para el estampado en caliente. Para evitar la desalineación de otros colores que afecten el estampado, se elige azul intenso como color de la marca de registro de estampado en caliente.
02/ Posición y Número de Placas en Forma de "T"
Como se analizó anteriormente, el experimento utilizará marcas de registro en forma de "T" y placas de estampado en caliente para mayor claridad y conveniencia.
El principio habitual para seleccionar posiciones de líneas de estampado es elegir áreas sin gráficos que sean más sensibles a los cambios de posición. Durante el transporte del papel, las zonas centrales muestran una desviación lateral mínima, por lo que los dos lados de la hoja sin gráficos son ideales. El primer producto semiacabado impreso del paquete "Siete Lobos (Azul)" contiene 18 cajas, correspondientes a 18 piezas en la placa de estampación en caliente. En teoría, se deberían colocar 18 marcas y placas de matrícula en forma de "T". Sin embargo, sólo las áreas laterales no-gráficas pueden contener las marcas de registro "T". Para reducir los costos sin afectar la detección, el experimento utilizará dos marcas de registro impresas en forma de "+" y dos placas de estampado en caliente en forma de "T", como se muestra en la Figura 3. La Figura 4 muestra una vista ampliada-de la forma de "T" impresa.
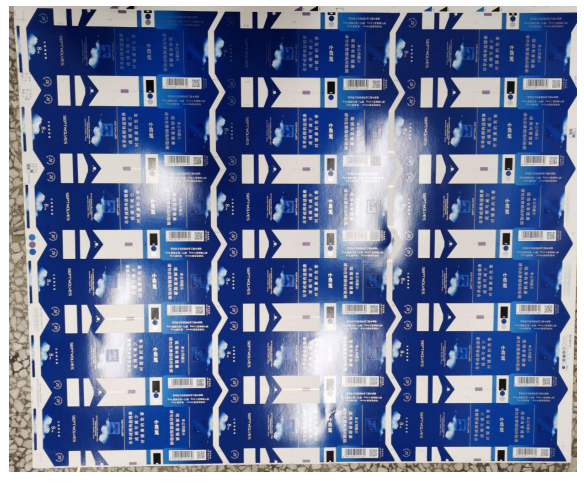
Figura 3 Diagrama que muestra la marca de registro en forma de 'T'-en la plancha de impresión
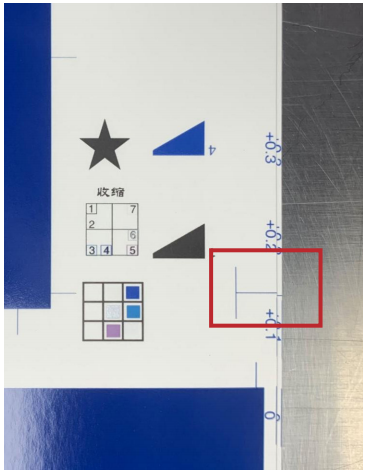
Figura 4: Vista ampliada de la sección impresa en forma de 'T'-(ancho de línea 0,3 mm)
03/ Diseño de estilo y selección de materiales en forma de 'T'-
En las primeras etapas de las pruebas, el equipo del proyecto utilizó bloques estampados de cobre para la producción de prueba. Debido a que el cobre es blando y poco resistente al desgaste-, después de algún uso, muestra desgaste como se ve en la Figura 5. Las líneas desgastadas se vuelven más gruesas, lo que afecta la inspección del registro de estampado. Para reducir el uso de bloques de estampado en forma de 'T'-, minimizar el desgaste del material y reducir el desperdicio al reemplazar los bloques, se eligió acero como material para los bloques de estampado en forma de 'T'-, con una altura de 1,25 mm, como se muestra en la Figura 6. El material de acero no solo reduce el costo del proceso de estampado sino que también es más estable.
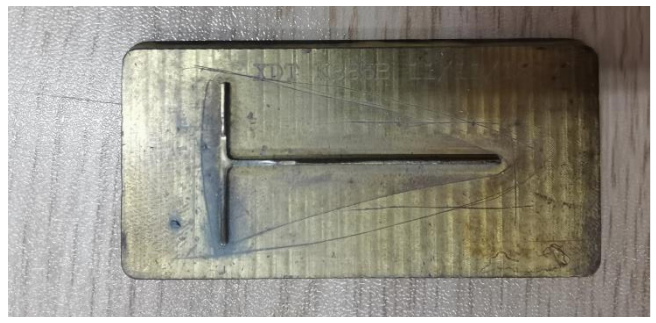
Figura 5 Diagrama que muestra el desgaste en la sección de estampado de placa de cobre
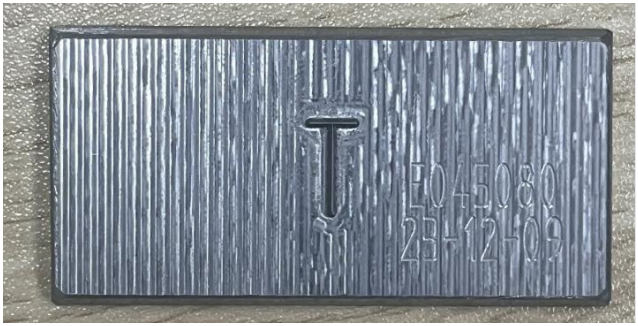 Figura 6: Bloque de estampado en caliente de placa de acero en forma de 'T'-
04/ Posibles problemas durante las pruebas y cómo solucionarlos
En la producción real, problemas como las condiciones del taller o el funcionamiento inadecuado pueden provocar fácilmente defectos o incluso fallos en el estampado en caliente. Para reducir el desperdicio y el mal funcionamiento y garantizar pruebas sin problemas, es necesario prestar atención a los siguientes puntos.
(1) Aparecen abolladuras o rayones en la superficie del producto en la posición del troquel vertical en forma de 'T'-. Es importante distinguir los tipos de defectos causados por diferentes problemas. Pueden producirse abolladuras o rayones en la superficie debido a una presión desigual a través de la placa o a los bordes desiguales de la placa de acero en forma de "cruz"-. Primero, asegúrese de que la superficie de la placa de acero en forma de 'T'-sea lisa.
(2) Desalineación del estampado en forma de 'T'-. Cada vez que se comprueba aleatoriamente la calidad de impresión de un producto, es necesario comparar tanto los gráficos como la alineación en forma de 'T'-. Si los gráficos están alineados correctamente pero el estampado en forma de 'T'-no, es posible que el bloque de estampado en caliente en forma de 'T'-se haya movido y se debe ajustar su posición. Si tanto los gráficos como los sellos en forma de 'T'-están desalineados, puede deberse a la deformación del papel durante la impresión y es necesario reajustar la posición en forma de 'T'-. Si los dientes del peine son imprecisos y provocan errores de alimentación del papel, se debe corregir la precisión del peine.
(3) Ajustes de presión incorrectos para el estampado en forma de 'T'-. Este estampado utiliza un método de estampado. Si la presión es demasiado baja, las líneas de estampado no son claras, lo que dificulta que los operadores verifiquen la alineación. Si la presión es demasiado alta, el papel puede romperse y los operadores no pueden determinar si la alineación es correcta.
Después de instalar el bloque de posicionamiento de estampado en caliente en forma de 'T'-, es necesario ajustar con precisión la presión local del producto. El bloque de posicionamiento en forma de 'T'-agregado requiere que el relieve sea visualmente perceptible y comparable, sin un requisito de profundidad específico. Por lo tanto, los cambios de presión locales se pueden ajustar agregando láminas de presión en las posiciones correspondientes de la placa base, como se muestra en la Figura 7.
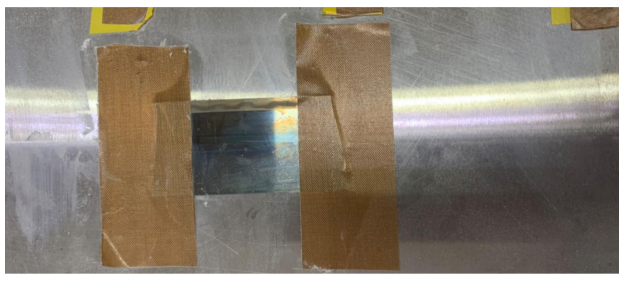
Figura 7: Agregue papel de presión adicional en las posiciones correspondientes de la placa base y péguelo en su lugar.
Resultados y análisis de las pruebas
El método de inspección de registro en forma de 'T'-permite a los operadores ver de manera más intuitiva si el registro es preciso y realizar ajustes oportunos, y su eficacia se reflejará directamente en la reducción de productos defectuosos en procesos posteriores. Para minimizar la influencia de otras variables, se utilizará la misma máquina de estampación en caliente y la misma máquina de inspección, y se seleccionarán 100.000 hojas de productos del mismo lote para la prueba. La prueba se realizó según el plan propuesto. El efecto de agregar la muesca de la placa de matrícula en forma de 'T'- se muestra en la Figura 8, y el efecto de estampado en caliente se muestra en la Figura 9.
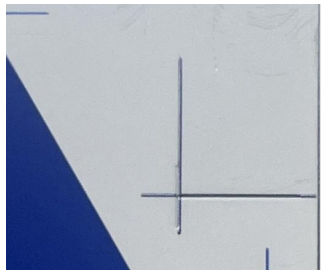
Figura 8 Efecto de agregar una muesca en la placa de estampado en forma de 'T'-
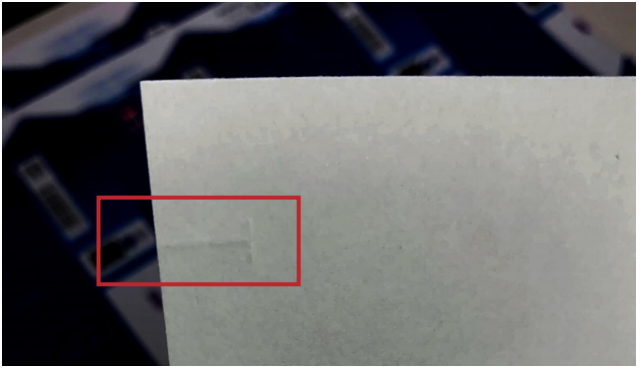
Figura 9: Impresión posterior de la placa de sobreimpresión en forma de 'T'-añadida
Como se muestra en la Figura 10, cuando ocurre este tipo de salto regular, indica que la precisión del equipo es anormal o fluctuante. En este caso, podemos solucionar el problema ajustando la precisión de la cremallera de la máquina. Cuando ocurren saltos irregulares, significa que la precisión del equipo es buena, pero hay un problema con la alimentación del papel que es anormal o inestable. Esto se puede resolver ajustando los parámetros de alimentación del papel o la sincronización de las guías frontal y lateral.
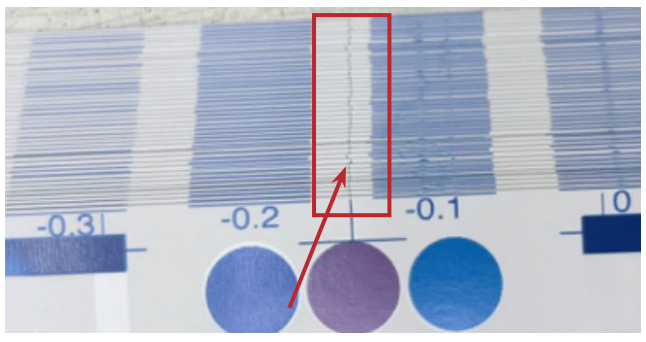
Figura 10 Vista lateral de las muescas en el bloque de posicionamiento de estampado en caliente en forma de 'T'-(que muestra los saltos regulares de las 'esquinas dobladas')
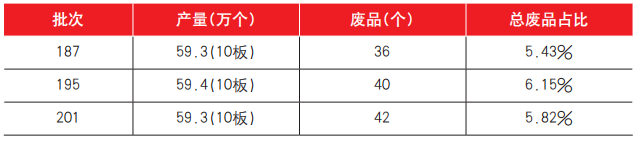
Los resultados experimentales se muestran en las Tablas 1 y 2. Al comparar los datos, se puede ver que para los productos de cartón 'Siete Lobos (Azul)', la cantidad de artículos defectuosos eliminados debido a la desalineación en la máquina de estampado en caliente se reduce significativamente. Por lo tanto, se cree que el método de detección en forma de 'T'-ayuda a mejorar la precisión de los operadores que verifican la alineación del estampado en caliente, reduciendo la carga de trabajo de los re-inspectores y disminuyendo el riesgo de que la máquina de inspección pase por alto defectos.
Tabla 1 Número de elementos defectuosos eliminados antes de realizar mejoras debido a una desalineación en la máquina de estampado en caliente
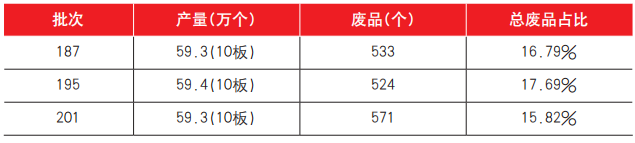
Tabla 2 Número de artículos defectuosos no eliminados por la máquina de inspección mejorada debido a la desalineación de la máquina de estampado en caliente
Utilizando el método anterior para detectar errores de registro en el estampado en caliente, puede saber rápidamente si el producto tiene algún problema de desalineación. Esto es especialmente útil para detectar pequeñas desalineaciones o detectar problemas de registro incorrecto a tiempo al observar las impresiones en el producto. Además, al notar patrones en los efectos de impresión, puede descubrir rápidamente la causa, lo que ayuda a reducir el desperdicio y el tiempo de preparación al ajustar la máquina. Además, este método de detección de registros incorrectos de estampado en caliente se puede ampliar para verificar si los pasos de estampado también están incorrectos.