


¿Poca adaptabilidad de la máquina a las cajetillas de cigarrillos delgadas? La elección del proceso-de troquelado es muy importante
En los últimos años, los cigarrillos delgados y duros se han convertido en una fuerza impulsora para la expansión de escala y la mejora estructural de muchas marcas de cigarrillos. Cada vez más marcas de cigarrillos se centran en la demanda de los consumidores, promueven la iteración y actualización de productos e impulsan conjuntamente el desarrollo acelerado de la categoría de cigarrillos de paquete duro y delgado. A medida que la cuota de mercado de los cigarrillos delgados de paquete duro sigue creciendo, la velocidad de las máquinas de envasado de cigarrillos delgados también aumenta constantemente, alcanzando velocidades de 600 a 700 paquetes por minuto. Un mal troquelado-y un mal formado de los paquetes de cigarrillos limitarán en gran medida su adaptabilidad a las máquinas. Según pruebas realizadas en máquinas empacadoras de cigarrillos, el troquelado redondo-a-redondo- produce paquetes de cigarrillos delgados y duros con una mejor adaptabilidad de la máquina en comparación con el troquelado-plano-plano.
Selección del proceso de troquelado-
En el proceso-de troquelado, los paquetes de cigarrillos delgados son más difíciles de producir en comparación con los paquetes de cigarrillos estándar. Comparando los tamaños de las cajas del paquete, como se muestra en la Figura 1, el paquete delgado mide 260,3 mm × 77,0 mm, mientras que el paquete estándar mide 245,0 mm × 98,0 mm. El paquete delgado es más largo y el ancho de la banda de papel básicamente alcanza más de 770 mm. La imposición horizontal será entre 50 y 60 mm más ancha que el paquete estándar y el aumento del diseño horizontal afectará la precisión de las dimensiones de troquelado-. En términos de imposición vertical, el paquete delgado es más estrecho, y si se imponen demasiadas unidades verticalmente, será más difícil el registro en las pestañas de corte y en los extremos de la placa.
Como se ve en la Figura 1, el espacio mínimo entre líneas de pliegue para el paquete delgado es de 8,0 mm, que es 4,0 mm más pequeño que el del paquete estándar. Debido al factor de "competencia de fuerza", cuanto menor sea el espacio entre líneas de pliegue, más difícil será controlar la uniformidad de la profundidad del pliegue. La distancia entre la línea de pliegue y el borde troquelado-para el paquete delgado es de 11,0 mm, mientras que para el paquete estándar es de 21,5 mm. Cuanto más cercana sea esta distancia, mayor será la fuerza necesaria para abrir el paquete durante el formado. Si la profundidad del pliegue es insuficiente o el rendimiento del adhesivo es deficiente, provocará paradas frecuentes de la máquina empacadora de cigarrillos. Actualmente, todos los paquetes delgados nacionales utilizan el método de corte plano-sobre-troquel plano-. Para controlar mejor el efecto de formación del troquelado-y garantizar una idoneidad estable para la alimentación de la máquina, nuestra empresa realiza pruebas de verificación utilizando el método de troquelado-rotativo.
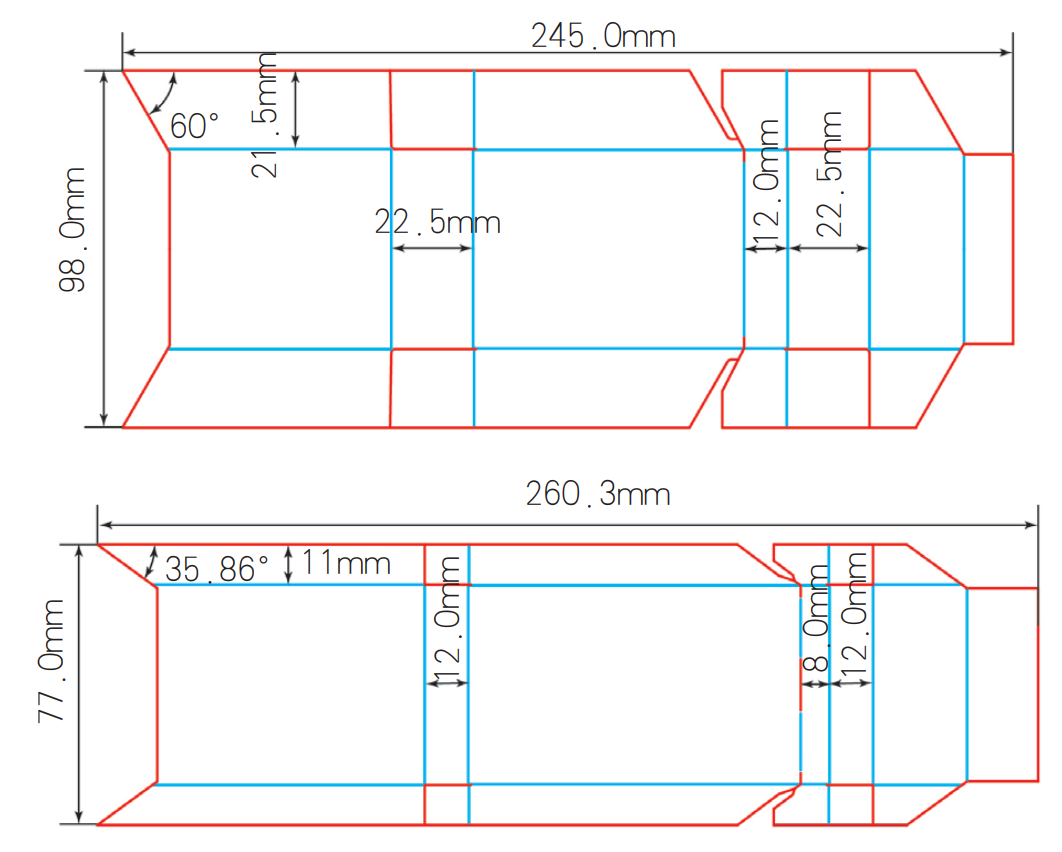 Fig.1 Diagrama esquemático del tamaño de las cajetillas de cigarrillos de caja estándar (superior) y fina (inferior)
En las primeras etapas de planificación y análisis del proceso, lo comparamos con el método de troquelado-plano y plano, y descubrimos que el método de troquelado-circular tiene las siguientes cinco ventajas.
01/ Alta eficiencia productiva
Según la velocidad de la máquina troqueladora-de 210 000 hojas/hora, la eficiencia de producción del troquelado circular-es el doble que la del troquelado plano-(velocidad de 105 000 hojas/hora).
02/ Utilizar la misma longitud de papel tiene un mayor rendimiento del producto
El troquelado circular-adopta el método de alimentación por rollo, que no necesita dejar una boquilla ni una posición de punta durante la composición tipográfica, y también puede lograr un anidamiento cruzado-continuo, lo que puede ahorrar aproximadamente un 6 % de papel. Según el ancho de la caja de cigarrillos de 77 mm, se producirán 1,48 millones más de productos pequeños por cada 10.000 cajas.
03/ Presión más uniforme y mejor-calidad de troquelado durante la indentación y el troquelado-
Dado que el método de troquelado y prensado circular es el contacto lineal, el-rodillo de troquelado está equipado con un centro de mecanizado de cuatro-ejes de alta-precisión, que puede garantizar que la precisión dimensional del producto se controle dentro de 0,2 mm y que la forma plana se convierta con precisión en un patrón de procesamiento tridimensional-. Debido a que este método adopta el método de prensado en línea con menos presión, la uniformidad de la presión de la indentación y el troquelado-es mucho mayor que la del prensado plano y la compresión del troquelado-plano, y el moldeado de los productos de paquetes de cigarrillos es más estable.
04/ Alta precisión-de troquelado
La máquina troqueladora-circular está equipada con un dispositivo de registro de alta-precisión y un dispositivo-de ajuste de fase de troquelado, que puede lograr un troquelado-de alta-precisión. El sistema de control de tensión puede mejorar la precisión de posicionamiento de la impresión, el troquelado-y la indentación. Dado que el error entre todo el troquel-corte, la circunferencia de la placa de indentación y la circunferencia de la placa del proceso de impresión se puede distribuir uniformemente a cada caja de cigarrillos en la dirección circunferencial, se puede evitar el problema de las grandes diferencias en el manguito de troquelado-cola de la placa de mordida plana-cortada con troquel, y el tamaño de una sola caja es más preciso.
05/ Alta resistencia a la impresión de placas troqueladas-
La placa de troquelado-circular tiene una larga vida útil, el rodillo-de troquelado se puede rectificar 3 veces y también puede funcionar entre 500 y 10 millones de revoluciones después de cada rectificado, y la vida útil es mucho mayor que la del método de troquelado-plano.
Riesgo de selección del proceso-de troquelado
La herramienta de troquelado-redondo de prensado redondo de paquetes de cigarrillos tipo caja de rama delgada está hecha básicamente de acero en polvo importado, que se enfría al vacío después de un mecanizado desbaste y la dureza puede alcanzar más de HRC60. Para garantizar que el proceso de troquelado circular-de cajas de embalaje cumpla con la producción en masa y pueda mantener una adaptabilidad efectiva y estable en-la máquina, debemos considerar los siguientes cuatro puntos de riesgo al planificar el proceso.
01/ El riesgo de que las esquinas afiladas de la "cola de golondrina" rompan el cuchillo
Como se muestra en la Figura 1, el ángulo de la punta del paquete de cigarrillos de caja fina es de 35,86 grados, que es mucho menor que los 60 grados del paquete de cigarrillos de caja estándar. Cuanto más pequeño sea el ángulo, más probable será que se produzca el riesgo de "astillarse" cuando el papel aprieta las esquinas afiladas durante el troquelado-y el prensado.
02/ Riesgo de selección de profundidad y ancho de línea de sangría
De acuerdo con los diferentes tipos de papel (papel de transferencia, papel laminado, cartón blanco), diferentes espesores y la diferencia en la profundidad y el ancho de la sangría requeridos en diferentes posiciones del tipo de caja, es necesario elegir el borde de la sangría y el ancho, el ángulo y la altura de la ranura de la sangría apropiados. Una vez que la elección no es razonable, es fácil llegar al problema de "boca oblicua", "cielo y tierra" o "tierra que cubre el cielo" después del moldeo.
03/ Riesgo de selección del ancho y ángulo del borde de corte-del troquel
Se seleccionan herramientas con diferentes anchos de hoja y ángulos de borde según el papel y la tinta para mantener una resistencia de impresión suficiente y un acabado de borde-troquelado. El rango de ángulo del borde de corte-es de 35 grados a 55 grados, y el rango de ancho del borde es de 0,02 a 0,05 mm. Los tipos de papel se pueden dividir a grandes rasgos en tarjeta blanca, tarjeta de transferencia y tarjeta laminada. Los tipos de tintas se pueden dividir a grandes rasgos en tintas ordinarias, tintas blancas y tintas UV. Diferentes papeles y tintas tienen diferentes opciones para el ancho y el ángulo del borde de troquelado.
04/ Riesgo de elegir el número de paquetes de cigarrillos troquelados-circulares
La selección del número de cajas de cigarrillos circunferenciales troqueladas-, primero, debe seleccionarse de acuerdo con la dificultad de controlar la posición de la tarjeta de impresión, y tratar de utilizar la misma cantidad de cajas de cigarrillos que la circunferencia de impresión para troquelar-; Cuanto menor sea el número de cajas de cigarrillos circunferenciales, más liviano será el peso propio-del rodillo y más larga será la longitud horizontal del panel del paquete de cigarrillos de caja fina que el paquete de cigarrillos tipo caja estándar, lo que es más probable que provoque troquelado-y una presión de indentación insuficiente en la caja del medio. Aunque los ejes uno y cuatro mostrados en la Figura 2 se agregan para compensar la falta de presión, cuanto mayor es el diámetro del rodillo troquelador-y el peso suficiente, la estabilidad de la presión intermedia del paquete de cigarrillos tipo caja de rama fina es más favorable.
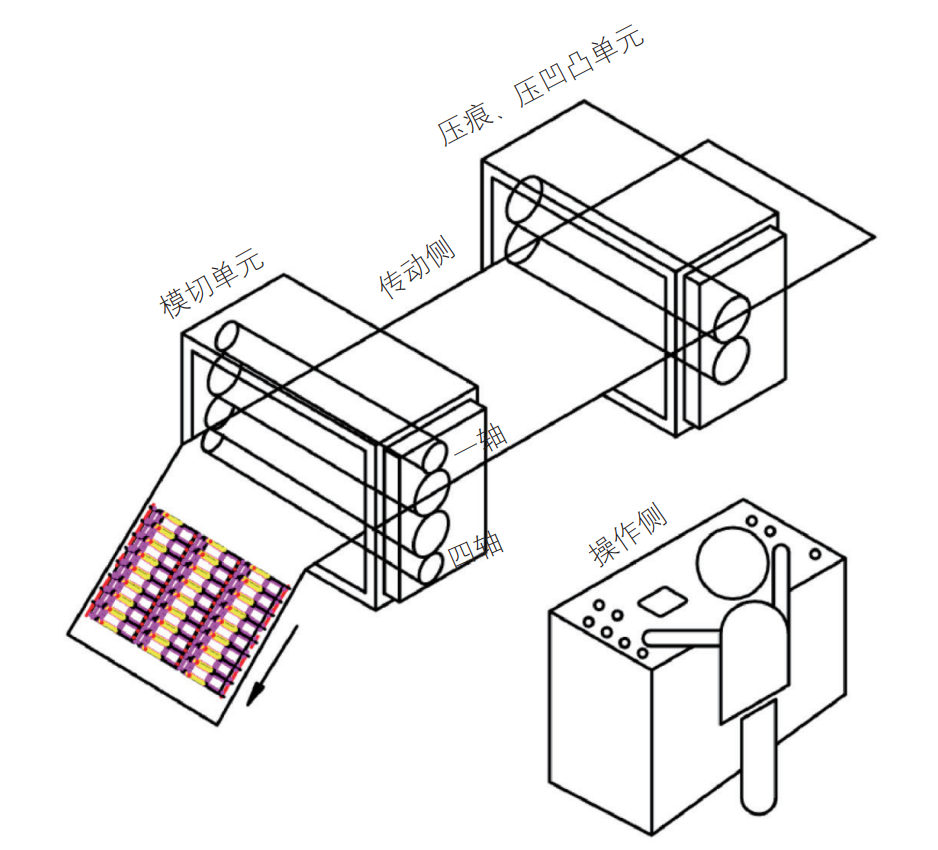
Figura 2 Diagrama esquemático de la estación de trabajo de corte-troquel redondo de presión-
Además de mantener una adaptabilidad de la máquina mejor y más estable para paquetes de cigarrillos-delgados, el troquelado-redondo-a presión también puede ampliar las conexiones posteriores con equipos de inspección, equipos de recolección automática, equipos de giro automático, equipos de empaquetado automático y equipos de paletizado automático, y puede integrarse con vehículos guiados automáticamente AGV para lograr un modo de producción inteligente. La aplicación del troquelado redondo-a presión-en cajas de cigarrillos delgadas-ha demostrado su alta eficiencia y estabilidad. En el futuro, también realizaremos investigaciones de aplicaciones más amplias.