


¡Cómo las etiquetas holográficas láser pueden "regresar" a través de la artesanía!
Debido a las características de su proceso de producción, las etiquetas holográficas láser tienen inherentemente un alto nivel de anti-falsificación. En el campo de la impresión y el embalaje, la empresa del autor ha intentado combinar estas etiquetas con serigrafía en cajas de cartón e implementar enlaces digitales y otras funciones, para mejorar el nivel anti-falsificación, satisfacer las necesidades personalizadas de los clientes y mejorar la calidad del embalaje.
Este artículo comparte un caso de actualización anti-falsificación después de que se forma una etiqueta. A partir del caso, presenta las principales combinaciones de procesos y precauciones durante la producción.
Descripción general del proceso
1. Materiales y equipos principales
(1) Etiquetas holográficas de estampado en caliente-: con códigos QR e información digital, que están vinculados entre sí.
(2) Otros materiales: barniz UV para serigrafía, tinta para serigrafía, planchas de película, planchas para serigrafía, etc.
(3) Equipos de producción principales: máquinas de serigrafía, etc.
2. Principales procesos implementados
(1) Proceso de estampado en caliente-
Generalmente, una vez completados los procesos anteriores, como la impresión offset, la etiqueta se adhiere a la posición especificada por el cliente en la caja de cartón mediante estampado en caliente.
(2) Proceso de serigrafía
La mejora de la lucha contra la falsificación-se logra principalmente mediante el proceso de serigrafía, superponiendo tres capas de tratamiento a la información digital: una capa de barniz UV, una capa de tinta rasgable-y una capa de texto negro UV (como se muestra en la Figura 1). El tamaño y la posición se determinan según la etiqueta y la información digital. Las principales funciones de las tres capas de tratamiento son las siguientes:
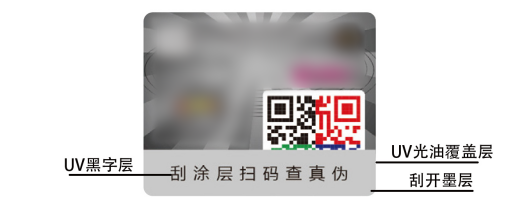
Figura 1: Visualización del proceso de información digital en etiquetas holográficas láser
① Capa de recubrimiento de barniz UV: se agrega una capa de barniz a la superficie designada de la etiqueta, lo que facilita la adhesión entre la capa de tinta raspable-y la etiqueta, y también mejora el efecto de raspado-de la capa de tinta.
② Raspar-la capa de tinta: el paso principal en la actualización anti-falsificación; esta capa cubre la información digital y parte del código QR de la etiqueta. Los consumidores pueden raspar la capa para ver la información digital cubierta, lo que permite la verificación anti-falsificación y otras operaciones.
③ Capa de texto negro UV: se agrega texto negro como "Rasca para escanear el código y verificar la autenticidad" en la capa de tinta para raspar-para indicar a los consumidores que pueden raspar la capa de tinta para una verificación anti-falsificación.
3. Realización de funciones
La combinación del proceso de etiqueta y serigrafía en la caja de cartón permite a los consumidores seguir las indicaciones para raspar la capa de tinta y utilizar dispositivos portátiles para escanear el código QR. Al leer la información y compararla con el contenido digital cubierto, se puede llevar a cabo una verificación anti-falsificación. Esto protege eficazmente la información digital del producto y proporciona un nivel más alto de verificación anti-falsificación que la simple lectura de códigos QR. (Como se muestra en la Figura 2)
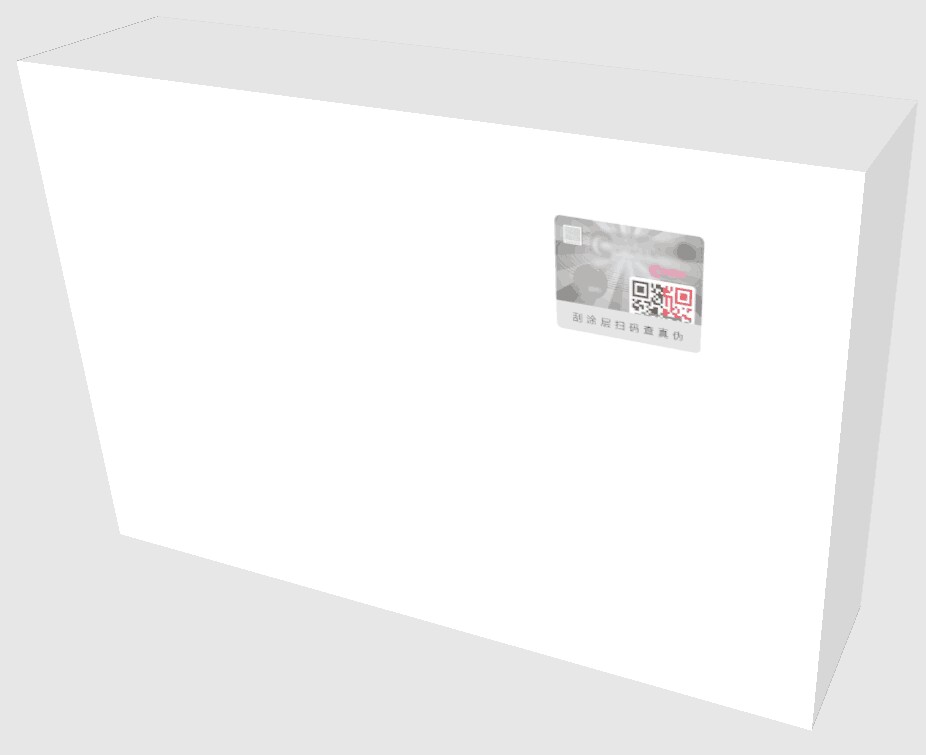
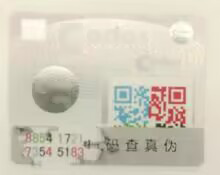
Figura 2 Visualización detallada de la lucha contra la falsificación de etiquetas holográficas láser
Precauciones en el proceso de producción
El principal foco y dificultad para lograr etiquetas con tecnología de serigrafía reside en la firmeza de la capa de tinta rasgable-y la facilidad con la que se puede rayar. Numerosos factores afectan su formación, como los parámetros de producción del equipo, la compatibilidad del material y varios otros factores. En la producción real, para productos nuevos, debemos realizar pruebas preliminares razonables, seleccionar los parámetros de producción correctos y centrarnos en puntos clave durante el proceso para garantizar la calidad del producto.
1. Parámetros de producción del equipo principal
Los principales parámetros de producción del equipo incluyen: temperatura de secado, número de mallas de placas y velocidad del transportador.
(1) Temperatura de secado: Afecta directamente el grado de secado del barniz UV y de la tinta raspable-. Una temperatura demasiado alta o demasiado baja afectará el efecto de raspado-de la tinta.
(2) Número de malla de placa: afecta el espesor de la capa de tinta. Un número de malla más bajo da como resultado una capa de tinta más gruesa, lo que afecta el efecto de raspado-; un mayor número de malla da como resultado una capa de tinta más delgada, lo que afecta la cobertura y firmeza de la tinta raspada.
(3) Velocidad del transportador: tiene una relevancia significativa tanto para la calidad como para la eficiencia de la producción.
2. Coincidencia del tipo de material
La coincidencia del tipo de material se refiere principalmente a la compatibilidad del barniz UV utilizado para la capa de recubrimiento, la tinta raspable-y la tinta negra utilizada para el texto. El grado de compatibilidad entre estos tres afecta directamente la firmeza y la facilidad para raspar la capa de tinta. En la producción real de dichos artículos por parte de nuestra empresa, se utilizan diferentes combinaciones de barniz y tintas según el tipo de etiqueta y caja de cartón para garantizar la calidad del producto al rayarlo.
3. Requisitos de calidad de producción
(1) La capa de recubrimiento UV y la tinta-para raspar deben imprimirse densamente, con bordes limpios, dimensiones precisas y sin tinta expuesta en otras áreas.
(2) Se debe probar la firmeza y facilidad de rayado de la primera hoja de tinta raspable-impresa. El efecto de raspado-debe ser bueno y el código de información debe permanecer completo y claramente variable después del raspado.
(3) Después de imprimir el texto en negro UV, debe quedar visualmente claro, sin falta de trazos, caracteres rotos ni manchas. La fuente y el tamaño deben cumplir con los requisitos y no debe aparecer tinta expuesta en otras áreas.
(4) Preste especial atención a las desviaciones del registro de impresión, que deben cumplir con los estándares requeridos. Se recomienda agregar líneas de referencia troqueladas-en la película blanda antes de fabricar la plancha y alinearlas estrictamente con estas líneas durante la serigrafía.
4. Otras precauciones
(1) Tasa de deformación de productos semiacabados
En el proceso de producción actual de nuestra empresa, la película para pantalla no se prepara con antelación. Se debe prestar atención a la tasa de deformación de los productos semiacabados, ya que esto puede afectar la desviación del registro. Antes de comenzar la producción, mida con precisión la tasa de deformación del producto semiacabado y haga la película para pantalla en consecuencia. Esto ayudará a controlar eficazmente la calidad del producto terminado.
(2) Embalaje de productos terminados
Después del proceso de serigrafía, se deben tomar las medidas de protección necesarias para los productos terminados para evitar que los efectos de calidad se vean afectados por cambios ambientales o almacenamiento prolongado.
(3) Hacer un seguimiento de la situación de uso del cliente cuando sea necesario.