


La eficiencia de la producción de paquetes de cigarrillos aumentó aproximadamente un 30 %, ejemplo de la mejora del sistema de calentamiento de la prensa de huecograbado
Principio del sistema de calefacción
El sistema de calentamiento de una prensa de huecograbado es un componente central que garantiza la calidad de impresión y su rendimiento afecta directamente el efecto de secado, el rendimiento del color y la eficiencia de producción de los materiales impresos. Las modernas prensas de huecograbado-alimentadas con carrete incluyen principalmente sistemas de calentamiento de aceite térmico, sistemas de secado por aire caliente y sus tecnologías auxiliares, cada uno con principios de trabajo y características técnicas únicos. Actualmente, la mayoría de los principales fabricantes de equipos utilizan sistemas de secado por aire caliente para secar y calentar, que también es el método de secado más utilizado en prensas de huecograbado. El sistema de secado por aire caliente (comúnmente llamado "sistema de secado por calentamiento eléctrico") consta principalmente de un dispositivo de calentamiento (tubo de calentamiento), un ventilador, un conducto de aire, un horno de secado y un sistema de tratamiento de gases de escape.
El sistema de secado por aire caliente calienta el aire a una temperatura establecida para formar un flujo de aire caliente uniforme, que actúa directamente sobre la superficie del sustrato impreso, permitiendo que el solvente o la humedad de la tinta se evapore rápidamente. En las prensas de huecograbado de alta-velocidad, el sistema de secado por aire caliente generalmente adopta un diseño de control de temperatura de zona, con cada unidad de impresión equipada con una caja de secado independiente. Se pueden configurar diferentes parámetros de secado según el tipo de tinta, la velocidad de impresión y las características del patrón. Durante el funcionamiento, el aire fresco se filtra y luego se calienta mediante el calentador, formando un flujo de aire uniforme a través del ventilador de alta-velocidad y la estructura de guía de aire, soplando sobre la superficie del material impreso. Al mismo tiempo, parte del gas rico en disolvente-se expulsa del sistema y otra parte se recicla a través de un dispositivo de recuperación de calor para su reutilización, lo que reduce significativamente el consumo de energía.
Problemas existentes en el sistema de calefacción.
Nuestra empresa cuenta con una prensa de huecograbado Bobst suiza importada de diez-colores, con un sistema de calefacción que utiliza tecnología de secado por aire caliente. Antes de la modificación, el esquema de control eléctrico de la unidad de calefacción se muestra en la Figura 1. La potencia de calefacción para las unidades de 1 a 8 colores está diseñada en 60 kW, con una temperatura máxima ajustable a 100 grados. Para las unidades de 9 a 10 colores, considerando procesos como el curado del barniz UV, la potencia de calentamiento está diseñada en 100 kW y la temperatura se puede ajustar entre 130 y 140 grados.
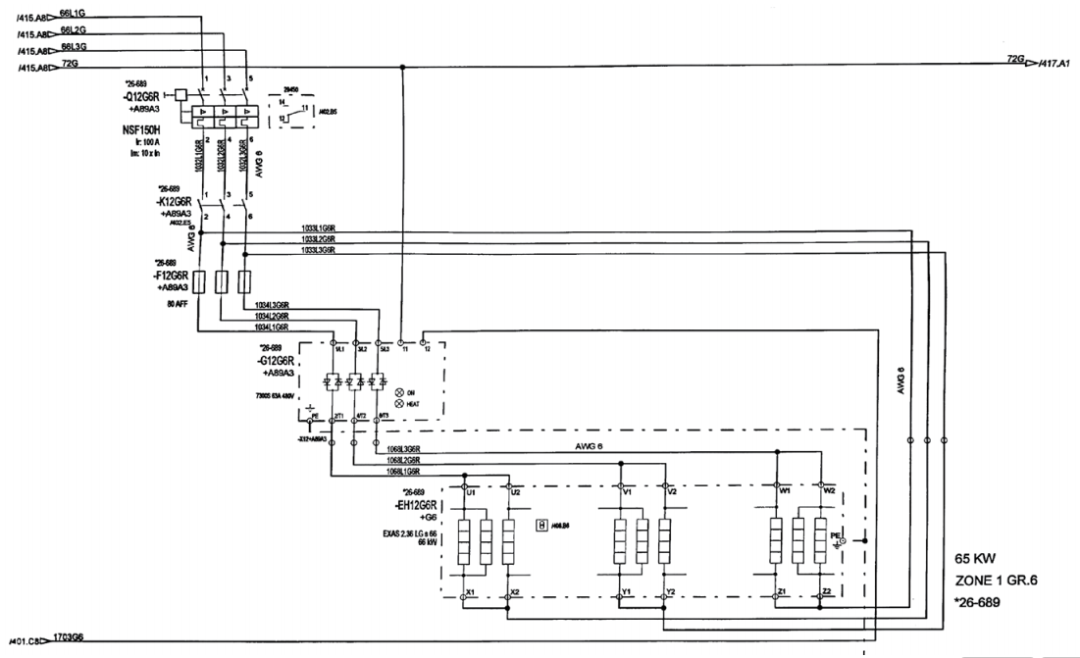 Figura 1 Diagrama de control eléctrico de la unidad de calefacción antes de la modificación.
Con la mejora continua de la tecnología de impresión de paquetes de cigarrillos y la introducción de políticas de protección ambiental, algunos procesos de impresión de paquetes de cigarrillos están cambiando gradualmente de tintas a base de solvente-a tintas a base de agua-. La impresión con tinta-a gran escala-a base de agua es inodora y no deja residuos de disolventes, lo que hace que sus ventajas sean bastante obvias. Sin embargo, las tintas-a base de agua tienen un alto contenido de agua y la impresión-in situ-a gran escala con tintas-a base de agua requiere temperaturas de secado muy altas. Para nuestra prensa de huecograbado actual, especialmente los grupos de 1 a 8 colores, la potencia de calentamiento y la temperatura diseñadas no cumplen con los requisitos de secado, lo que afecta y limita seriamente la eficiencia de producción de los productos de tinta a base de agua-. Por lo tanto, nuestra empresa ha llevado a cabo modificaciones adaptativas en el sistema de calentamiento de la prensa de huecograbado alimentada por rollos, con el objetivo de aumentar la potencia del sistema de calentamiento, elevar la temperatura de la unidad de calentamiento y ayudar a la empresa a reducir los costos de producción mientras mejora la calidad del producto y la eficiencia de la producción.
Pasos y resultados de mejora
Antes de la modificación, el horno tenía 24 juegos de tubos calefactores, cada uno con una potencia de 2,5 kW, con un total de 60 kW. Los pasos de modificación fueron los siguientes:
(1) Reemplace los 24 juegos originales de tubos calefactores de 2,5 kW en el horno por tubos calefactores de 4,16 kW, aumentando la potencia de calentamiento original de 60 kW a aproximadamente 100 kW.
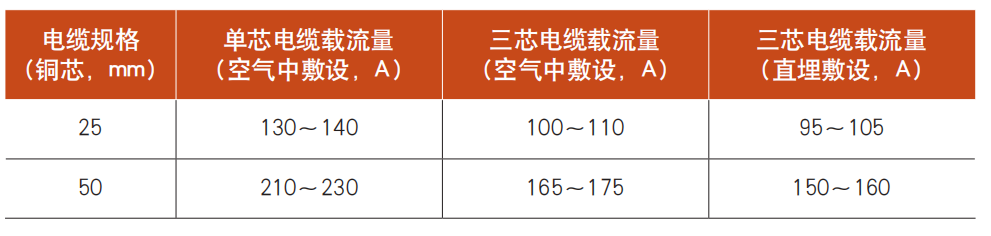
(2) Teniendo en cuenta que aumentar el número de tubos calefactores haría que el núcleo de cobre original fuera insuficiente para transportar corriente, se calculó que la línea principal de suministro de energía desde el gabinete eléctrico hasta el controlador del horno debía cambiarse de un cable con núcleo de cobre de 25 mm² a un cable de cobre de un solo-núcleo de 50 mm² para garantizar la estabilidad cuando pasan grandes corrientes. Para un circuito trifásico, con una carga de 100 kW, considerando el nivel de voltaje y el factor de potencia, la corriente total es aproximadamente de 200 A. Por lo tanto, utilizar un cable de cobre de un solo núcleo-de 50 mm² es más seguro y confiable. Las especificaciones del cable se comparan en la Tabla 1.
Tabla 1 Comparación de especificaciones de cables
(3) Es necesario actualizar simultáneamente el disyuntor principal, el controlador de calentamiento de tiristores, los fusibles, los contactores y otros componentes de control dentro del gabinete eléctrico principal, para garantizar la estabilidad cuando fluyen alrededor de 200 A de corriente.
Después de la renovación, el horno cuenta con 24 juegos de elementos calefactores, cada uno con una potencia de 4,16 kW, con un total de 99,84 kW, es decir, unos 100 kW. La Figura 2 muestra el esquema de control eléctrico de la unidad de calefacción después de la actualización.
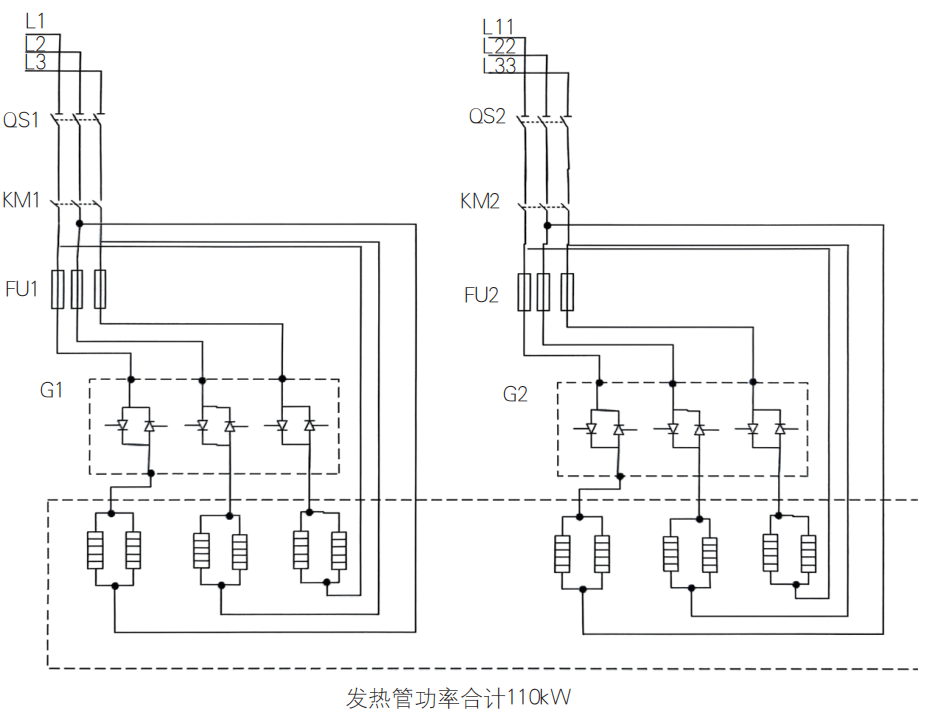
Figura 2 Diagrama de control eléctrico de la unidad de calefacción después de la modificación
Mediante la implementación del plan de modificación de tres-pasos anterior, sin cambiar el método de control de calefacción original ni aumentar la dificultad para los operadores, pudimos aumentar efectivamente la potencia de calefacción eléctrica de la unidad de impresión original de 60 kW a 100 kW. La temperatura de secado en el horno se elevó de los 100 grados originales a unos efectivos de 130 a 140 grados, y la temperatura permanece estable. El equipo actualizado ayuda enormemente a producir productos que requieren temperaturas más altas, así como productos de tinta a base de agua-, lo que mejora significativamente la adaptabilidad del equipo.
Después de la modificación, a través de-pruebas de producción y calentamiento continuo en el sitio, nuestros paquetes de cigarrillos "Liqun" de nueva producción en cajas pequeñas experimentaron un aumento efectivo de la temperatura de calentamiento y secado de 100 grados a 140 grados. La velocidad de producción también aumentó de los 140 m/min originales a 175-180 m/min, lo que aumentó directamente la eficiencia de la producción en aproximadamente un 25%-30%. Esta mejora en la eficiencia de la producción también ayuda a reducir los costos de producción.
Este proyecto de renovación técnica se llevó a cabo en base a la estructura actual del producto y al estado del equipo de nuestra empresa. Nuestros ingenieros analizaron y evaluaron el equipo y, después de un largo período de validación exhaustiva, implementaron esta modificación específica, que tiene ciertos aspectos únicos. El desarrollo tecnológico de los sistemas de calentamiento de prensas flexográficas avanza rápidamente hacia la inteligencia, el ahorro de energía y el respeto al medio ambiente. La aplicación de diversas tecnologías innovadoras no sólo mejora la calidad de impresión y la eficiencia de la producción, sino que también reduce significativamente el consumo de energía del equipo y el impacto medioambiental.