


Una guía práctica-para corregir defectos de grabado láser holográfico en paquetes de cigarrillos
El papel holográfico para tarjetas láser, gracias a sus efectos ópticos dinámicos únicos y su excelente rendimiento anti-falsificación, se ha utilizado ampliamente en alimentos, medicinas, tabaco, alcohol y regalos de alta-gama, como se muestra en la Figura 1. Esta tecnología utiliza un proceso de estampado holográfico láser para transferir con precisión imágenes holográficas micro-nanoestructuradas a la superficie de una película o papel. Combinado con un proceso de recubrimiento de aluminio para crear un brillo metálico, el empaque presenta un colorido efecto visual tridimensional-bajo luz natural.
Debido a que el proceso de estampado láser holográfico implica múltiples pasos, como la fotolitografía y el estampado láser con recubrimiento de aluminio al vacío, la producción puede verse afectada fácilmente por las propiedades del material, la configuración del equipo y los factores ambientales, lo que genera problemas de calidad como imágenes borrosas, patrones desalineados y diseños estirados o distorsionados. Este artículo revisa sistemáticamente los puntos clave del control de calidad del papel para tarjetas láser holográficas y propone optimización de parámetros y soluciones de inspección en línea para defectos comunes en el proceso de estampado láser holográfico, con el objetivo de brindar apoyo teórico y orientación práctica para mejorar el rendimiento y reducir los costos de producción.
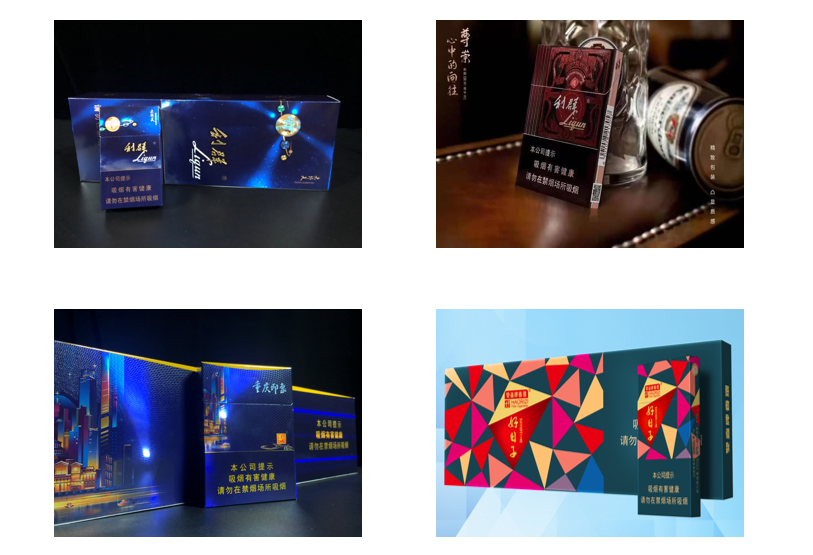
Figura 1 Efecto de la aplicación del cartón láser en paquetes de cigarrillos
Puntos clave para el control de calidad en el estampado holográfico de cartón láser
Debido a las propiedades ópticas y materiales del cartón láser, así como a la configuración del equipo y los factores ambientales, es un desafío monitorear y controlar la calidad del producto durante el proceso de estampado, lo que aumenta la probabilidad de defectos por láser. Para garantizar una calidad constante en el mismo lote o incluso en diferentes lotes de productos láser, reducir el desperdicio de película láser y reducir costos, es necesario implementar medidas de control de calidad en múltiples etapas, como se muestra en la Figura 2.
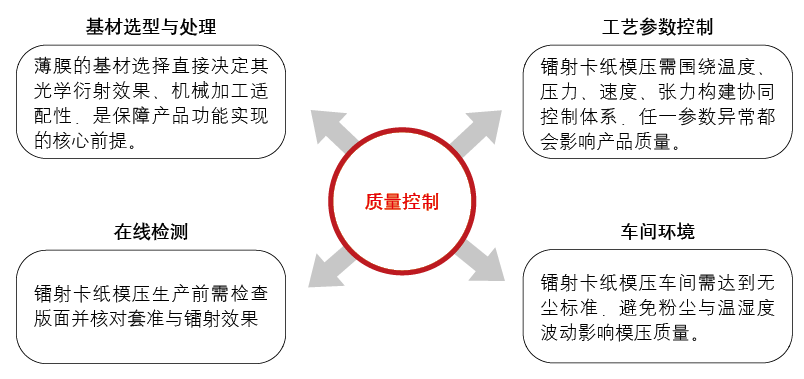
Figura 2 Puntos clave para el control de calidad en el proceso de moldeo de papel para tarjetas holográficas láser
01/ Selección y tratamiento del sustrato
Actualmente, la mayoría de los cartones láser del mercado utilizan película BOPET (poliéster orientado biaxialmente) como película base. En comparación con la película BOPP (polipropileno biaxialmente orientado), BOPET tiene una densidad relativamente mayor y ofrece excelente resistencia química, resistencia al calor, resistencia a la abrasión, resistencia a la humedad y al agua, y adaptabilidad para el procesamiento secundario. Debido a que las películas BOPET tienen una alta adsorción en la superficie, se debe prestar atención al polvo y otras impurezas durante el almacenamiento. Además, para evitar que la película se deforme debido a la temperatura ambiente, la temperatura y la humedad durante el almacenamiento en el almacén deben ser moderadas.
La calidad del recubrimiento de película afecta directamente la calidad y el efecto después del moldeo, por lo que durante el proceso de recubrimiento, el espesor del recubrimiento debe controlarse adecuadamente entre 2 y 3 μm. El rodillo anilox cerámico de uso común tiene un número de malla de 150, un orificio en forma de panal de 60 grados y lados en forma de U-; Si se utilizan rodillos anilox metálicos, el número de malla debe ser de 150 a 160 y la cantidad seca de recubrimiento debe controlarse dentro del rango de 1,0 a 2,0 g/㎡ cuando el contenido sólido del material líquido es del 16 %. Entre ellos, los rodillos anilox metálicos tienen ventajas como bajos costos de adquisición iniciales, ciclos de procesamiento cortos y mantenimiento conveniente, pero su resistencia al desgaste, precisión de impresión, resistencia a la corrosión y estabilidad térmica son relativamente débiles; Los rodillos anilox cerámicos destacan por su resistencia al desgaste, precisión de transferencia de tinta, resistencia a la corrosión y estabilidad a largo plazo-, lo que los hace adecuados para escenarios de impresión fina de alta-velocidad. Sin embargo, tienen desventajas como altos costos iniciales de adquisición y largos ciclos de procesamiento.
02/ Control de parámetros de proceso
Durante el proceso de moldeo intervienen factores de producción como la temperatura, la tensión, la presión y la velocidad, cada uno de los cuales tiene un impacto decisivo en la calidad de la película terminada. Por lo tanto, durante la producción, se deben realizar ajustes finos de acuerdo con las condiciones reales de producción, con el rango de ajuste que se muestra en la Tabla 1.
Tabla 1 Tabla de parámetros del proceso de moldeo
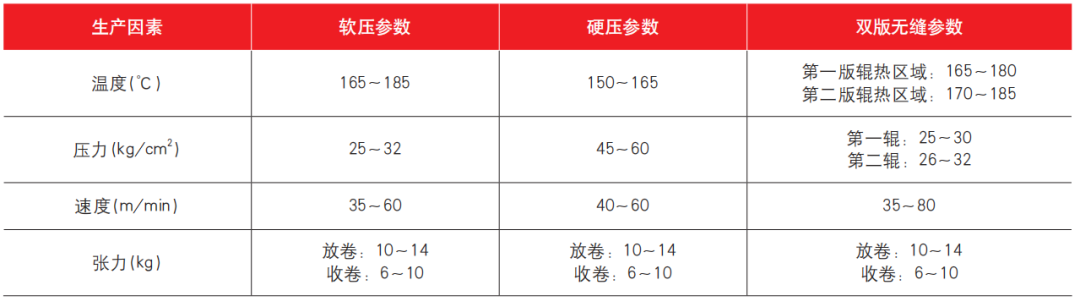
Para el proceso de moldeo holográfico, la temperatura, la velocidad, la presión y la tensión no son parámetros independientes, sino más bien un "sistema de control colaborativo" formado en torno a la replicación precisa de micro{0}}nanoestructuras, lo que garantiza un funcionamiento estable de la película y equilibra la eficiencia de la producción. Cualquier ajuste o cambio en cualquier parámetro desencadenará los cambios correspondientes en otros parámetros. Las temperaturas excesivas pueden provocar la fractura del revestimiento, la quema de las placas y el chamuscado, lo que produce efectos de texto y gráficos láser borrosos; Si la temperatura es demasiado baja y no se alcanza el punto de reblandecimiento de la resina, el recubrimiento no se ablandará, la transferencia de micro-nanoestructura será incompleta y el efecto láser será deficiente. Una presión excesiva provoca la deformación de la película y daños al rodillo portaplanchas; Si la presión es demasiado baja, es posible que la imagen y el texto no se impriman por completo. Si la velocidad es demasiado rápida, puede provocar imágenes y texto borrosos, que la placa se pegue o que la película se enrede; Si la velocidad es demasiado lenta, la película se deformará debido al calor, se decolorará y reducirá la resistencia al desgaste. La tensión excesiva provoca la deformación de la película, la reducción de las propiedades físicas e incluso el estallido de las barras de refuerzo; Si la tensión es demasiado baja, la película se deslizará y arrugará, afectando directamente el efecto láser. Por lo tanto, estos cuatro factores juntos determinan la efectividad del "control del cierre de la película".
03/ Pruebas en línea
Antes de la producción de moldes, el administrador de la máquina, IPQC y el personal técnico deben realizar autoinspecciones, inspecciones mutuas e inspecciones de patrulla. Antes de poner en marcha la máquina, asegúrese de que la superficie del rodillo portaplanchas esté libre de materias extrañas; Después del encendido, se debe retirar, colocar y registrar un trozo de película láser moldeada con la placa de película, y se debe verificar el efecto láser holográfico para garantizar que cumpla con los requisitos del cliente. Si se producen desviaciones, la velocidad y la tensión deben ajustarse rápidamente para evitar que la película se deseche. La producción solo puede continuar después de confirmar que no hay problemas.
Durante el proceso de producción de la máquina de moldeo, se debe usar un estroboscopio cada 10 a 15 minutos para verificar o disminuir la velocidad para verificar la calidad del producto. Para productos de formato completo-, concéntrese en inspeccionar la calidad de su apariencia para verificar si hay problemas como fugas de presión o puntos blancos; Al colocar productos, se debe prestar especial atención a la deformación de la película. Si se encuentra algún problema, se deben realizar ajustes de inmediato. Después de cada cambio de rodillo, se debe limpiar el rodillo de la placa para evitar que caiga polvo y cause defectos de moldeo.
04/ Ambiente de taller
Durante el funcionamiento a alta-velocidad, la película absorbe partículas de polvo y humedad del entorno, lo que afecta indirectamente la calidad de la moldura. Para garantizar que el entorno de producción cumpla con los estándares-libre de polvo y-polvo, los empleados primero deben pasar por la sala de ducha de aire antes de ingresar al taller para eliminar el polvo de sus cuerpos. Grandes fluctuaciones de temperatura y humedad pueden provocar la deformación de la película o incluso alterar las propiedades internas. Por lo tanto, el taller de moldeo debe mantener un ambiente de trabajo relativamente estable, con una temperatura de 20~25 grados y una humedad de 55%~65%.
Problemas comunes de calidad y soluciones en los procesos de moldeo de papel para tarjetas láser holográficas.
El proceso de moldeado de papel para tarjetas holográficas con láser se ve afectado por múltiples factores, como las propiedades del material, los parámetros del equipo y las condiciones ambientales, lo que genera defectos de calidad. Con base en las condiciones de producción reales, se resumen las causas, características y soluciones específicas para cuatro tipos de problemas de calidad centrales, equilibrando la practicidad y la operatividad.
01/ El texto holográfico y la información de la imagen generalmente están borrosos.
Las imágenes y el texto terminados carecen de una textura clara, carecen de efectos 3D y de sensación tridimensional, y bajo microscopios de alta-potencia, es posible que las micro/nanoestructuras no se rellenen por completo. Estos defectos son causados principalmente por cuatro factores clave:
(1) Temperatura insuficiente. El recubrimiento no ha alcanzado la temperatura de ablandamiento, tiene poca fluidez y no puede llenar la microestructura profunda de la placa láser.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Velocidad demasiado rápida. El tiempo de contacto entre la película y la placa láser es < 0,08 s y la micro-nanoestructura se desprende antes de que se complete el llenado.
(4) Contaminación por moho. La micro-nanoestructura de la placa láser está bloqueada por el polvo y los precipitados de la película, lo que imposibilita la transferencia de imágenes y texto.
Se necesitan medidas precisas para abordar las causas mencionadas:
(1) Aumente adecuadamente la temperatura del rodillo de la placa para lograr un alto flujo en el recubrimiento de la película base, asegurando el llenado completo de la microestructura profunda de la placa láser.
(2) Aumente la presión entre los rodillos de la placa para imprimir completamente la información gráfica de la placa láser en la película base con suficiente fuerza motriz, especialmente adecuado para gráficos 3D y texto con una profundidad > 0,5 μm.
(3) Reducir las velocidades de desenrollado y rebobinado, ampliar el tiempo de contacto entre la película base y los rodillos de la placa y garantizar la replicación completa de micro- y nanoestructuras.
(4) Antes de laminar, inspeccione minuciosamente la placa láser para asegurarse de que no haya omisiones y que las imágenes y el texto sean claros. Limpie la superficie rápidamente para eliminar el polvo y los depósitos, evitando el bloqueo estructural.
02/ Imágenes y texto parcialmente incompletos
El fenómeno de que los productos terminados muestren franjas fijas horizontales y verticales o faltan gráficos en las áreas de los bordes mientras otras áreas permanecen normales se debe principalmente a cuatro factores clave:
(1) Condición anormal del rodillo de presión, que se manifiesta como un bulto en el medio del rodillo que causa espacios laterales o una desviación del paralelismo izquierda-derecha superior a 0,02 mm, lo que resulta en un contacto de laminación desigual.
(2) Control de temperatura inadecuado, con una desviación de temperatura axial del rodillo de presión superior a 3 grados, ablandamiento insuficiente de la película en áreas de baja-temperatura, incapaz de transferir completamente gráficos y texto.
(3) Desgaste del molde: las micro-nanoestructuras locales de la placa láser se desgastan debido a la laminación a largo plazo-, lo que afecta la precisión de la replicación de gráficos y texto.
(4) Desequilibrio en el ajuste de la tensión, tensión insuficiente en los bordes de la película ancha, lo que provoca una falla local de presión falsa.
Para abordar las causas anteriores, se deben seguir los siguientes procedimientos: Primero, inspeccione el panel láser para confirmar si faltan impresiones o desgaste local, y limpie rápidamente cualquier mancha encontrada; A continuación, verifique la planitud de los rodillos de presión, verifique si hay defectos de abultamiento y simultáneamente verifique la conducción de temperatura de los rodillos de presión y el estado operativo del sistema de transmisión para garantizar la uniformidad de la temperatura y la estabilidad del equipo; Si no se encuentran anomalías después de la inspección anterior, se determina que el cuerpo del rodillo de presión está desgastado y deformado, y el rodillo de presión debe reemplazarse rápidamente para restaurar la precisión del prensado y resolver el problema de la falta de gráficos y texto.
03/ Estiramiento y deformación gráfica
Las diferencias dimensionales entre las imágenes y el texto de la película láser terminada y las dimensiones del diseño, y el aumento observado en el período de micro-textura bajo gran aumento, se deben principalmente a tres factores principales:
(1) Control de tensión excesivo. La tensión longitudinal excede el límite elástico de la película, provocando estiramiento y deformación de la película, lo que a su vez cambia las dimensiones del texto gráfico.
(2) El ajuste de temperatura es demasiado alto. Por ejemplo, cuando la temperatura de procesamiento de la película de PET supera los 230 grados, la película se ablanda excesivamente, lo que hace que las cadenas moleculares se estiren bajo fuerzas externas, lo que da como resultado dimensiones gráficas y de micro-textura anormales.
(3) Desequilibrio en la adaptación de velocidades. La velocidad de bobinado es mayor que la velocidad de la película, lo que crea una fuerza de tracción en la película, provocando un estiramiento longitudinal y, en última instancia, provocando desviaciones dimensionales entre las imágenes y los textos.
Para abordar las causas anteriores, se pueden tomar las siguientes medidas específicas:
(1) Reducir la tensión longitudinal durante el procesamiento de la película, asegurando que el valor de tensión se mantenga dentro del rango del límite elástico de la película para evitar la deformación gráfica causada por un estiramiento excesivo.
(2) Reduzca adecuadamente la temperatura del rodillo de presión; por ejemplo, la temperatura de procesamiento de la película de PET debe mantenerse por debajo de 230 grados para evitar un ablandamiento excesivo de la película y un estiramiento de la cadena molecular.
(3) Ajuste las velocidades de bobinado y desenrollado para garantizar que la velocidad de bobinado coincida con la velocidad de desplazamiento de la película, eliminar la tensión causada por las diferencias de velocidad, evitar el estiramiento longitudinal de la película y garantizar la precisión dimensional del gráfico y el texto.
04/ Desalineación de texto e imágenes
La desalineación entre la información gráfica y de texto holográfica y otras marcas de película, el anidamiento inexacto o la desalineación entre capas de holografía multicolor-color surgen principalmente de tres tipos de problemas:
(1) Desalineación de la película. La tensión inestable provoca una fuerza desigual sobre la película o desviaciones en el paralelismo del rodillo de presión, todo lo cual puede provocar una desviación lateral de la película y una desalineación gráfica.
(2) Desviación de posicionamiento del molde. Si la placa láser y el rodillo de presión están unidos sin apretar, la placa láser es propensa a cambiar de posición durante el proceso de moldeo, lo que da como resultado un posicionamiento inexacto de la imagen y el texto.
(3) Fluctuaciones de velocidad. La velocidad de la película fluctúa entre rápida y lenta, lo que interrumpe la sincronización vertical del texto y la supresión de imágenes, provocando desalineación.
Para abordar las razones anteriores, es necesario comparar primero la película con muestras para medir con precisión la desviación y luego implementar medidas específicas:
(1) Si se trata de una desviación lateral, ajuste la estabilidad de la velocidad de la película para eliminar el impacto de las fluctuaciones de velocidad, mientras optimiza la temperatura del rodillo para ayudar a mejorar la desalineación de la película.
(2) Si se trata de una desviación longitudinal, concéntrese en ajustar la tensión de la película para garantizar la estabilidad de la tensión y evitar la desalineación longitudinal causada por las fluctuaciones de tensión.
(3) Si se produce una desviación en el posicionamiento del molde, vuelva a -arreglar el ajuste entre la placa láser y el rodillo de presión, corrija el paralelismo del rodillo y resuelva el problema de posicionamiento inexacto en la fuente, asegurando la precisión del proceso de anidamiento de gráficos holográficos.
Resumen y perspectivas
En el futuro, el proceso de moldeo de papel de tarjeta láser holográfica puede lograr avances en materiales, procesos y protección ambiental: en el lado de los materiales, desarrollar y utilizar sustratos más renovables y biodegradables, desarrollar películas delgadas y de alta-resistencia y mejorar su compatibilidad con los procesos de moldeo; Optimice los rodillos moldeados y los equipos de alta-velocidad y ancho-en el proceso para mejorar la eficiencia de la producción a gran-escala; Para la protección del medio ambiente, se utilizan revestimientos-a base de agua, revestimientos de curado UV-LED y otros materiales con bajas emisiones de COV. Esta tecnología, que integra óptica, materiales y arte impreso, ha evolucionado a lo largo de un camino que no solo trae innovación visual y progreso industrial, sino que también enriquece las dimensiones de la percepción y expresión humana del mundo de una manera única.
Al explorar las posibilidades de los procesos de moldeado de papel para tarjetas holográficas con láser, este artículo sólo toca la superficie de este vasto campo, y hay que reconocer que la investigación actual todavía tiene limitaciones. Ya sean avances en la ciencia de los materiales, la profundización de los procesos respetuosos con el medio ambiente o la perfecta integración con sistemas digitales inteligentes, todos requieren una exploración más profunda e interdisciplinaria.