


¿Cómo resolver el problema de los gases de escape de impresión cóncavos? ¡La estrategia completa de la fuente, el proceso hasta el tratamiento final está aquí!
La impresión Gravure tiene las ventajas de la tecnología madura, la alta eficiencia de producción, las capas completas y ricas de productos impresos y la alta reproducibilidad de los documentos originales, y se usa ampliamente en la industria de envases flexibles. Nuestra compañía tiene 7 líneas avanzadas de producción de impresión de gravedad en el hogar y en el extranjero, con una producción anual de aproximadamente 26000 toneladas de película de empaque. En este artículo, el autor combina la generación de gases de imprenta graves, el control del proceso de producción, la mejora del equipo, el tratamiento de gases residuales (VOC), la utilización de la fuente de calor y otros aspectos para llevar a cabo en - investigación de profundidad de la investigación de la impresión de la imprenta (VOC) Reducción de emisiones y energía -} Las tecnologías salvadoras, logrando importantes beneficios económicos y sociales.
Fuente de gases de escape graves
El contenido de VOC de la tinta basada en el solvente utilizada en el proceso de producción de impresión de gravedad es menor o igual al 75%. Para mejorar el rendimiento de la impresión, varios solventes (acetato de etilo, n - butanol, isopropanol, n - acetato de propil, etc.) deben agregarse a la tinta para mezclar y diluir. Los VOC se evaporan y emiten durante el proceso de mezcla y secado de tinta.
Para reducir la generación de VOC, la industria de la impresión se ha desarrollado rápidamente en los últimos años en términos de control de la fuente de gases de escape utilizando tinta basada en agua (sustratos absorbentes menores o igual a 15%; sustratos no absorbentes menores o igual a la tecnología igual a 30%). Sin embargo, debido a las dificultades técnicas incompletas en la adhesión, resistencia al agua, brillo y otros aspectos del agua - tinta basada en, su aplicación actual aún es limitada. Este artículo se basa en la tinta basada en solventes ampliamente utilizada en la impresión de gravedad, y explora la investigación sobre la reducción de emisiones de VOC y la energía - tecnologías de ahorro.
Control de procesos de tinta de gravedad
01/almacenamiento
Los COV como la tinta y los solventes deben almacenarse en contenedores sellados, que deben cubrirse y sellarse para mantener la alegría, y almacenarse en almacenes químicos peligrosos dedicados. La temperatura del almacén químico peligroso debe controlarse entre 0 grados C y 28 grados C. El almacén también se puede equipar con un techo de almacenamiento de agua o tuberías de agua de enfriamiento en el techo. Cuando la temperatura exterior es de 30 grados C o más, se debe rociar agua para enfriarse y mantener la temperatura dentro del almacén por debajo de 28 grados C. Los almacenes químicos peligrosos condicionales deben estar equipados con explosión - Air acondicionamiento o explosión de prueba -} Equipo de suministro de aire de prueba para controlar la temperatura por debajo de 28 grados en el verano y por encima de 0 grados en invierno.
02/asignación
El proceso de mezcla de tinta y solventes debe llevarse a cabo utilizando equipos automáticos de mezcla de tinta, que funcionan en un espacio cerrado para reducir la evaporación de tinta y solvente causada por la exposición. Si no se cumplen las condiciones, se deben tomar medidas de recolección de gas locales en la sala de aislamiento, y los gases de escape deben ingresarse en el sistema de tratamiento de gases de escape VOCS a través de ventiladores de explosión -} y tuberías selladas.
03/suministro de tinta
Después de la mezcla de tinta, se recomienda usar una tubería cerrada para transportar la tinta a la unidad de la máquina de impresión (preferiblemente usando un tipo de flujo automático). La unidad de demanda debe usar el control de viscosidad centralizado de acuerdo con la cantidad de uso y usar válvulas neumáticas para agregar automáticamente tinta a la bandeja de tinta.
Para la transferencia de tinta y solventes utilizando métodos de transporte de tuberías, se deben usar contenedores cerrados. Al agregar tinta o solvente al tanque de tinta, es aconsejable usar un controlador de viscosidad de tinta de tipo unidad para mantener el solvente en un estado sellado dentro de la unidad. Después de agregar tinta, el tanque de tinta debe cubrirse rápidamente para reducir la emisión de VOC durante el proceso de suministro de tinta.
04/impresión
Para reducir la volatilización del sitio - de los gases de escape, se deben agregar placas de cubierta a bandejas de tinta, tambores de tinta y tambores de solvente. Para los raspadores de impresión gravemente, se deben preferir raspadores cerrados, o se deben tomar medidas como las placas de cubierta del tanque de tinta y cambiar la forma de las aberturas del tanque de tinta para reducir el área abierta del sistema de suministro de tinta. El proceso de impresión debe adoptar el control automático de la viscosidad de la tinta para lograr el monitoreo en línea de la viscosidad de la tinta y la adición de solventes automáticos, reduciendo la frecuencia de apertura manual de tapas de tinta y minimizando la volatilización de VOC.
La unidad de impresión debe adoptar medidas locales de recolección de gas, con puertos de succión establecidos en la parte inferior y el lado de la transmisión de la unidad de impresión. Después de recolectar el gas de escape, se descarga al sistema de tratamiento de gases de escape VOCS a través de una tubería sellada.
05/calefacción del horno
El calentamiento del horno de impresión de gravedad representa aproximadamente el 70% del costo general de combustible y energía, y es un enfoque clave de conservación de energía y reducción de emisiones. El nuevo High - eficiencia de suspensión de gas o horno de semi suspensión tiene un buen secado y energía - efectos de ahorro; Los métodos de calentamiento condicional deben priorizar las bombas de calor de aire o los modos mixtos de electricidad de agua (vapor). Los conductos de aire de entrada y retorno deben usar la función de circulación interna o el control automático LEL. El horno debe estar bien sellado para reducir los gases de escape y la pérdida de calor causada por la fuga de aire. Durante la operación, el volumen de aire debe ajustarse para mantener una ligera presión negativa dentro del horno.
06/CAMBIO DE CAMBIO DE Versión
La impresión de gravedad requiere la limpieza de la placa de impresión al finalizar el pedido o el reemplazo del producto. Al limpiar, intente usar menos solventes para limpiar rápidamente el rodillo de la placa durante la operación. Si se necesita más limpieza, es aconsejable usar una máquina de limpieza ultrasónica en un espacio cerrado para la limpieza automática. El gas residual producido debe recolectarse localmente y descargarse en el sistema de tratamiento de gas residual VOCS a través de una tubería sellada.
Las bandejas de tinta de impresión, los tanques de tinta, las placas de cubierta, etc. pueden reducir en gran medida la volatilización de los COV causados por el uso de solventes durante el proceso de limpieza al rociar el teflón. Al organizar científicamente los órdenes de producción y usar productos de las mismas especificaciones y variedades para la producción centralizada, la frecuencia del reemplazo del rodillo de placas se reduce y se minimiza la generación de gases residuales de VOC.
07/entorno de producción
El entorno de producción para la impresión de gravedad debe controlarse a una temperatura de 18-28 grados y una humedad del 45% -65%. Los entornos interiores y exteriores deben mantenerse en un estado de presión ligeramente negativo (presión negativa en interiores) para reducir el desbordamiento de los VOC.
Mejora del sistema de escape de la máquina de impresión
El dispositivo de secado consiste en un horno, un ventilador, una válvula de aire, un conducto de aire, una boquilla de aire, etc. El aire caliente se sopla directamente sobre el sustrato a través de la boquilla, y la capa de película de solvente en la superficie del sustrato es destruida por el chorro de aire caliente. El disolvente en la tinta se evapora a través de los agujeros medianos huecos hacia el exterior de la capa de tinta, y una parte del calor se transfiere en forma de calor latente. Otra parte del calor se transfiere dentro del sustrato a través de la conducción térmica, y el calor restante finalmente se lleva a cabo del horno por aire.
El proceso de secado de aire caliente de los equipos de impresión de gravedad es un proceso complejo de masa y transferencia de calor. La calidad de la impresión no solo está relacionada con la velocidad del aire caliente, la temperatura, el grosor de la tinta, el sistema de escape, la temperatura ambiental y la humedad, sino que también están muy influenciadas por factores como las características del sustrato, la composición y las características de la tinta, y la estructura del horno de secado.
Para mejorar la tasa de calor de utilización integral en el horno, hemos tomado las siguientes medidas de mejora:
(1) Adoptar un horno aislado, la capa de aislamiento de fieltro de fibra cerámica se usa en la pared de la caja, y tiene un efecto de aislamiento que refleja el calor para reducir la pérdida de calor en el sistema de secado.
(2) La boquilla del horno corresponde al rodillo de guía de aleación de la máquina de impresión, que absorbe y transfiere el calor a través del rodillo de guía de metal, aumenta el área de contacto con el material sobreimpresión y mejora la eficiencia de la utilización de energía.
(3) Instale un intercambiador de calor de aire de retorno para intercambiar calor entre el aire de escape y el aire de entrada del horno de calefacción, recuperar el aire caliente del escape y lograr la circulación secundaria de aire caliente mientras reduce el contenido de solvente en el aire de entrada. Este método puede recuperar aproximadamente el 65% del aire caliente y reducir las emisiones de aire residual en aproximadamente un 30%.
(4) Aprovechando la baja concentración de escape inferior y alta concentración de escape superior, el conducto de escape inferior se introduce en el modo de escape superior para reducir el escape interior del escape superior. Después de la prueba, cada máquina de impresión reduce las emisiones de escape en aproximadamente 12000 metros cúbicos por hora.
(5) Al utilizar la unidad o la tecnología LEL local, el sistema de escape superior puede ajustar automáticamente el volumen de aire circulante en función de la concentración, reduciendo la cantidad de emisiones de aire residual. Este plan reduce el 40% de las emisiones de escape en condiciones de operación estables.
Diseño de instalaciones de tratamiento con VOCS
El gas de escape VOCS de la impresión de gravedad tiene las características de baja concentración y alto volumen de aire. Después de comparar varios esquemas, hemos elegido una concentración de rueda giratoria de zeolita de dos -} Concentración de rueda rotativa de zeolita+Tres Sistema de tratamiento de gases de escape RTO (horno de oxidación regenerativa). Utilizando dos -} concentración de la rueda rotativa de la etapa para aumentar la concentración de VOC en el gas de proceso, para lograr la operación de mantenimiento -} de RTO y reducir el consumo de gas natural.
La eficiencia de eliminación de la concentración de la rueda rotativa de zeolita es del 90% al 95%. Cuando la concentración de VOCS en el gas de escape excede 500 mg/m ³, la adsorción de concentración de rueda rotativa de -} en etapa ya no puede cumplir con el requisito de concentración de VOCS de escape de chimenea menor o igual a 40 mg/m ³. Diseñe un impulsor de la etapa de dos - para realizar la adsorción secundaria en el gas adsorbido por el impulsor de la primera etapa, aumentando la eficiencia de adsorción del impulsor al 98.5% y reduciendo significativamente las emisiones de VOC. Adoptando un diseño de tres ranuras RTO (horno regenerativo de oxidación), la eficiencia de eliminación de VOCS puede alcanzar más del 99%, mejorando significativamente el medio ambiente.
Ahorro de energía del sistema de tratamiento con VOCS
A través de la operación y el manejo del sistema de tratamiento de VOCS, la mejora del equipo y el reciclaje de energía, se pueden lograr la reducción de emisiones de VOC y la conservación de la energía.
01/concentración de rueda de zeolita de doble etapa
El diseño del dispositivo de concentración de rueda de zeolita de la etapa -} incluye dos ruedas de primera etapa (A1 y B1) y dos ruedas de segunda etapa (A2 y B2). El aire de desorción de la rueda de la primera etapa ingresa directamente al sistema RTO, y el aire de adsorción de la rueda de la primera etapa ingresa nuevamente a la rueda de la segunda etapa para completar la adsorción secundaria (el aire de adsorción A1 entra en A2, el aire de adsorción B1 entra en B2). El aire de adsorción de la rueda de la segunda etapa se descarga directamente en el tubo de escape, y el aire de desorción de la rueda de la segunda etapa se introduce en la entrada de la rueda de la primera etapa para mezclarse con el gas de residuos de proceso original. (Figura 1 Diagrama esquemático de dos - concentración de la rueda de zeolita de etapa), los puntos clave para la energía -} Operación de ahorro son los siguientes:
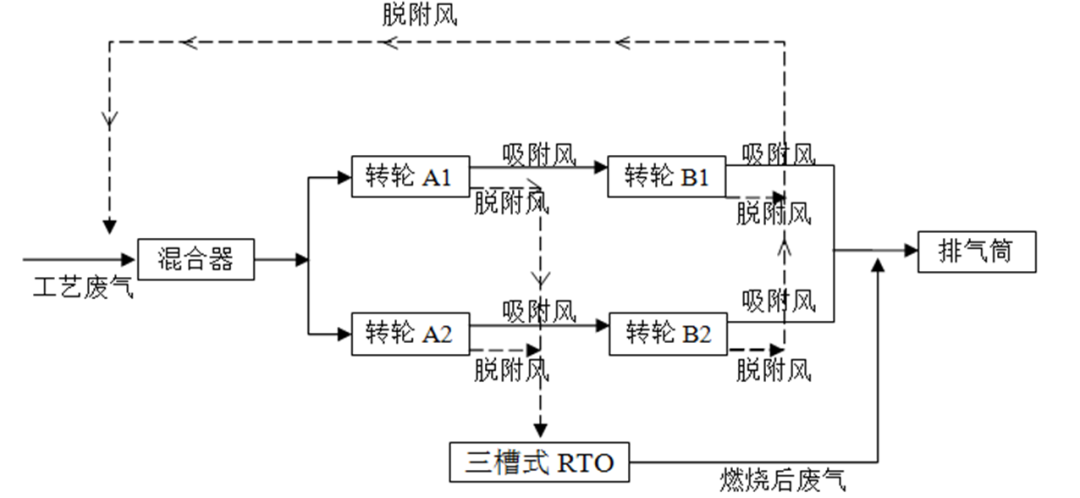
Figura 1 Diagrama esquemático de dos - Concentración de rueda de zeolita de etapa
(1) Ajuste de la velocidad de la rueda: al comenzar, generalmente se establece alrededor de 30Hz. Durante la operación, se ajusta según el volumen de aire. Por ejemplo, cuando el volumen de aire es bajo o la concentración es baja, el ajuste de frecuencia del motor de rotación de la rueda se ajusta para reducir la velocidad de rotación y aumentar la concentración, logrando el auto equilibrio de la combustión RTO y el ahorro de gas natural; Por el contrario, aumente la velocidad de rotación para mejorar el efecto de adsorción de la rueda y garantizar que las emisiones de escape cumplan con los estándares.
(2) Reemplazo regular de la bolsa del filtro de entrada del impulsor: la diferencia de presión en la entrada del impulsor no debe exceder los 75 mmaq. Al limpiarlo o reemplazarlo regularmente, la diferencia de presión debe controlarse por debajo de 25 mMAQ tanto como sea posible, lo que puede guardar la carga de energía del ventilador del sistema.
(3) Ajuste de temperatura de la rueda: la temperatura de entrada del desprendimiento de la rueda se establece en 180 grados, y la temperatura se controla en esta ubicación. Entra a través de la parte superior de la cámara de combustión de RTO y utiliza una válvula proporcional y una caja de mezcla para estabilizar el control de temperatura de la entrada de desprendimiento de la rueda. Cuando la temperatura de entrada de la desorción de la rueda es inferior a 115 grados, causará baja eficiencia de desorción; Exceder 225 grados puede representar un peligro de seguridad. En este caso, el equipo debe apagarse por la fuerza y el dispositivo de CO2 de presión - alto debe entrelazarse automáticamente para enfriar el rotor y garantizar la seguridad.
02/tres tanque RTO (horno de oxidación regenerativa)
RTO (horno de oxidación regenerativa) incluye tres funciones principales: almacenamiento de calor, oxidación térmica y combustión. El "almacenamiento de calor" proviene del cuerpo de almacenamiento de calor en RTO, y el sistema doméstico de almacenamiento de calor cerámico tiene una eficiencia de utilización de calor de más del 97%. El principio de funcionamiento es calentar el gas residual orgánico a más de 790 grados, lo que hace que los compuestos orgánicos volátiles (VOC) en el gas residual se oxiden y se descompongan en dióxido de carbono y agua. El calor generado durante el proceso de oxidación se almacena en el cuerpo de almacenamiento de calor de cerámica, que se calienta y almacena el calor. El calor almacenado en el cuerpo de almacenamiento térmico cerámico se utiliza para precalentar el gas residual orgánico que ingresa más tarde, que es el proceso de "liberación de calor" del cuerpo de almacenamiento térmico cerámico, ahorrando así el consumo de combustible durante el proceso de calentamiento de gas residual.
El RTO RTO adopta la conmutación de la válvula. Durante el período de la suerte, se divide en tres etapas y opera periódicamente. Por ejemplo, en la etapa uno, el gas de escape se precaliente a través del tanque de almacenamiento de calor 1 y luego ingresa a la cámara de combustión para su combustión. El gas de escape se oxida y se descompone en la cámara de combustión (generalmente mantenido a 800-850 grados centígrados), y el gas de escape residual no tratado en el tanque de almacenamiento de calor 2 se vuelve a volar a la cámara de combustión para el tratamiento de incineración (función de soplado). El gas de escape descompuesto se descarga a través del tanque de almacenamiento de calor 3, y al mismo tiempo, el tanque de almacenamiento de calor 3 se calienta (como se muestra en el diagrama esquemático de las tres ranuras RTO en la Figura 2).
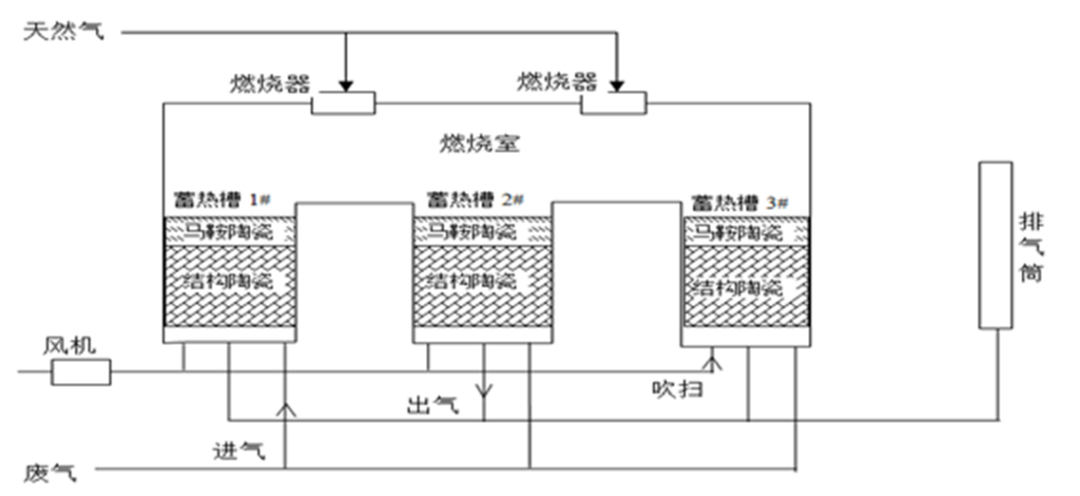
Figura 2 Diagrama esquemático de tres ranuras RTO (horno de oxidación regenerativa)
El consumo de energía operativa de RTO (horno de oxidación regenerativa) es principalmente electricidad y gas natural. En las mismas condiciones de trabajo, la gestión y mejora de la operación científica puede lograr la conservación de la energía y la reducción de emisiones:
(1) Ajuste del tiempo de la válvula de conmutación RTO: cuando hay una gran diferencia de temperatura o alta temperatura (como superior a 1000 grados) entre la capa de almacenamiento de calor RTO y la zona de enfriamiento, ajustar y acortar el ciclo de la válvula de conmutación RTO (generalmente establecido entre 1.5 minutos y 2 minutos), de modo que el calentamiento se distribuye uniformemente en toda la cámara de combustión, logra el control de la temperatura de la temperatura de ROT y el control de la temperatura de RTO y el costo de la electricidad y el calentamiento.
(2) Ajuste la presión de entrada: cuando hay una pequeña diferencia de temperatura entre las capas media y superior de RTO o una temperatura alta en la capa media (750 grados), el valor de presión de la entrada del sistema se puede ajustar para aumentar la frecuencia del ventilador del sistema, aumentar la diferencia de temperatura, reducir la temperatura de la capa media y mejorar la eficiencia del tratamiento con VOCS; Cuando hay una gran diferencia de temperatura entre las capas inferiores y medias de RTO, el valor de presión en la entrada de aire se puede ajustar para reducir la frecuencia del ventilador del sistema y ahorrar el consumo de electricidad.
(3) Renovación de la puerta de aire fresco: diseño de seguridad RTO, cuando la temperatura de la cámara de combustión de RTO se eleva por encima del valor establecido, la puerta de aire fresco se abrirá automáticamente, reduciendo la temperatura de la cámara de combustión al ingresar bajo -} Aire exterior, pero aumentando el volumen de aire de tratamiento de gases de escape. A través de la investigación de profundidad -, hemos adoptado un diseño que modifica el conducto de aire fresco y usa el escape inferior de la unidad de la máquina de impresión (a temperatura ambiente). Esto no solo cumple con los requisitos de enfriamiento, sino que también reduce el consumo de electricidad sin aumentar la cantidad de tratamiento de gases de escape.
(4) Operación de apagado: cuando se apaga el sistema de tratamiento de gases de escape, la temperatura de RTO se mantiene a 400 grados. Debido al efecto de aislamiento de la capa de almacenamiento de calor interno, se reduce el consumo de gas natural durante el reinicio.
03/utilización del ciclo térmico
Durante la operación del sistema de tratamiento de gases de escape VOC, la temperatura de los gases de escape en la chimenea es de alrededor de 200 grados. Para lograr la utilización completa de la energía, el intercambio de calor se instala en las tuberías que ingresan a la chimenea para recuperar el calor de la descarga de residuos.
Al diseñar un intercambiador de calor, la quema en seco y las medidas de protección de temperatura - bajas se deben considerar. Por ejemplo, la temperatura de salida de gases de combustión de un intercambiador de calor de tubo aletas es monitoreada continuamente por una resistencia térmica. Cuando la temperatura es más baja que la temperatura establecida, el intercambiador de calor será omitido y la temperatura de salida de agua circulante del intercambiador de calor del tubo aleta será monitoreado y controlado continuamente por la resistencia térmica. Cuando la temperatura es más alta que la temperatura establecida, el intercambiador de calor será omitido. La Figura 3 muestra el diagrama principal de la recuperación del calor de los VOC.
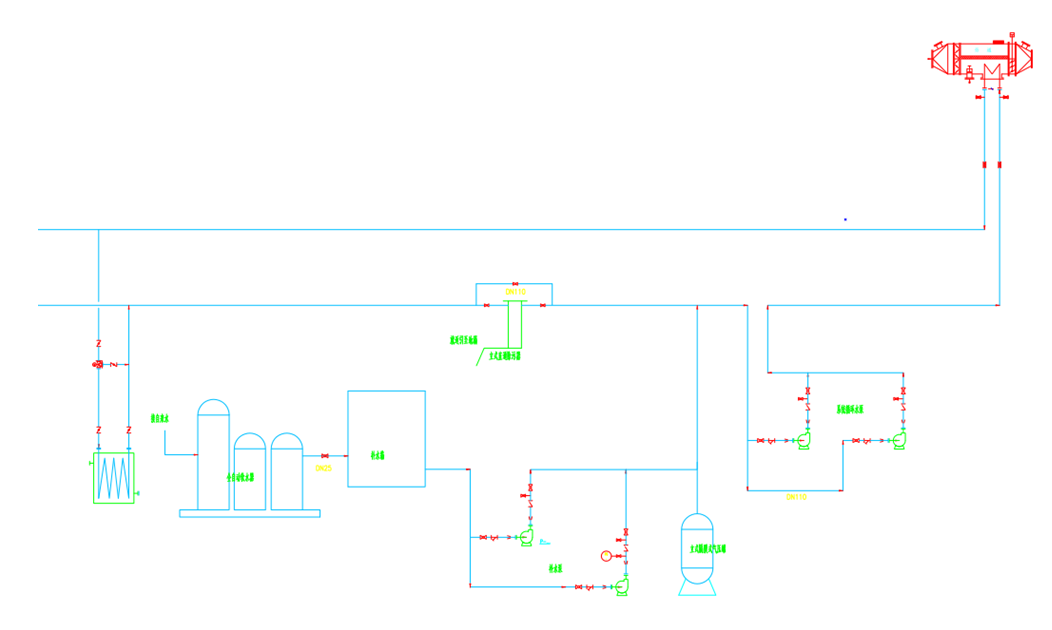
Figura 3 Diagrama esquemático de VOCS Recuperación del calor
Al controlar la bomba y el tanque de almacenamiento de agua a través del agua circulante, el agua caliente recuperada se puede reutilizar en la máquina de impresión y agregar al horno, reduciendo el consumo de energía de la impresión. En invierno, el agua caliente también se usa para la producción de calefacción y las áreas de oficina, logrando el reciclaje de energía.
mantenimiento
El sistema de tratamiento de gas residual de VOCS tiene una estructura compleja, un alto grado de automatización y múltiples enclavamientos de seguridad. Durante la operación, se debe realizar una inspección integral cada dos horas, y se deben mantener registros de inspección. Cualquier ruido anormal, aumento de temperatura, tasa de emisión, etc. debe organizarse y tratarse rápidamente. Además de las inspecciones operativas, los equipos de inspección especializados, como la termografía infrarroja, los instrumentos de prueba de vibración, los ammímesos, etc., también deben usarse para inspecciones profesionales para detectar signos anormales de antemano, facilitar las medidas oportunas y efectivas, y garantizar la operación continua y estable del sistema de tratamiento de gases de escape VCO. Los puntos de mantenimiento diario son los siguientes:
(1) ventiladores, motores de caja de cambios: se pueden medir equipos importantes en línea, mientras que otros se miden semanalmente; El aceite lubricante debe agregarse una vez cada tres meses; Los rodamientos deben reemplazarse cada 5 años.
(2) válvulas automáticas (neumáticas): las tuberías de aire comprimidas están equipadas con filtros y válvulas de drenaje; El circuito de aire utiliza aceite lubricante de aire comprimido especializado; Verifique la descarga del filtro de válvula de regulación de presión del instrumento cada semana.
(3) Ventilador: El impulsor del ventilador se inspecciona y limpia en el sitio cada seis meses debido a la adhesión causada por partículas de humo y otros factores.
(4) Cuerpo de horno de pudrición: la pared externa de RTO está recubierta con pintura resistente de calor - e inspeccionada y repintada anualmente; Internamente, abra cada dos años para verificar la condición de los ladrillos de almacenamiento de calor y repararlos o reemplazarlos de acuerdo con la situación.
(5) Sellado: verifique el anillo de sellado de la rueda de zeolita, la cadena de transmisión del motor rotativo de zeolita y los componentes de sellado de la válvula reguladora automática cada seis meses.
(6) Componentes de alta temperatura: después de aproximadamente 2 años de operación, se reemplazará la sonda de temperatura RTO alta -}; Realice la calibración de sellado y posición cero en válvulas proporcionales de temperatura - y mantenga o reemplace el sistema de interruptor de encendido por clima caliente.
(7) Verificación LEL: LEL de entrada de aire de desecho VOCS se verifica una vez cada trimestre para evitar desviaciones que pueden afectar la precisión del control del sistema.
(8) Agua circulante: el agua circulante de recuperación de calor debe suavizarse agua o agua pura, y debe drenarse y reemplazarse por completo durante el cierre anual.
(9) Los medidores de presión de gas natural, las válvulas de seguridad, las alarmas de gas combustibles, los medidores de presión de aire comprimido, etc. deben calibrarse y etiquetarse estrictamente de acuerdo con los requisitos legales y regulatorios.